
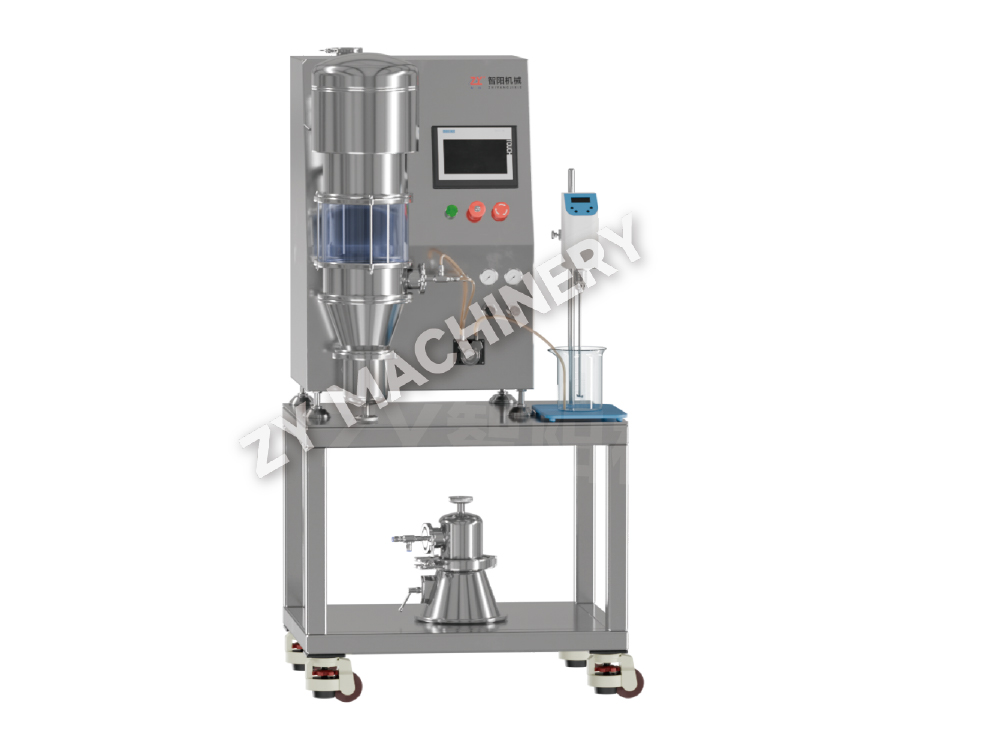
DLP R&D Multifunkčný laboratórny stroj na granuláciu a poťahovanie s fluidným lôžkom
Multifunkčný stroj s fluidným lôžkom DLP R&D integruje viacero funkcií v.....

V typickej perorálnej pevnej dávke môže aktívna farmaceutická zložka (API) tvoriť menej ako 2 % celkovej hmotnosti tablety. Každá jedna dávka však musí obsahovať presne rovnaké množstvo. Prevádzka jednotky, ktorá to umožňuje – a ktorá priamo ovplyvňuje bezpečnosť pacienta – je miešanie liekov. Jedna sub-silná alebo super-silná tableta môže viesť k terapeutickému zlyhaniu alebo toxicite. Dosiahnutie homogénnej zmesi nie je len procesnou požiadavkou; je to regulačný mandát presadzovaný cGMP a USP <905> štandardmi jednotnosti.
Výzva sa rýchlo stupňuje. Keďže sa prášky líšia veľkosťou častíc, hustotou, tvarom a povrchovou energiou, prirodzene segregujú. Krok miešania musí prekonať všetky tieto sily, aby sa API distribuovala rovnomerne v celom objeme pomocnej látky. To si vyžaduje viac ako len rotačnú nádobu. Vyžaduje si to pochopenie mechanizmov miešania, správania prášku, konštrukcie zariadenia a princípov zväčšenia. Nasledujúce časti rozoberajú jednotlivé vrstvy a poskytujú vám praktický rámec na navrhovanie a riešenie problémov s procesmi miešania liekov.
Farmaceutické miešanie je jednotková operácia, ktorá spracováva dve alebo viac pôvodne oddelených zložiek, kým každá častica jednej zložky neleží v tesnom kontakte s časticami ostatných zložiek. V pevných dávkových formách je primárnym cieľom vytvoriť náhodnú, rovnomernú zmes, ktorá zaručuje rovnomernosť dávky. Operácia môže tiež slúžiť na vyvolanie fyzikálnej zmeny - ako je poťahovanie častíc nosiča - alebo na podporu reakcie v tuhom stave. Bez ohľadu na mechanizmus je konečným bodom vždy zmes, v ktorej sa koncentrácia API v ktoromkoľvek bode odberu neodchyľuje od cieľa o viac ako prijateľný rozsah.
Dôležitosť miešania siaha ďaleko za podávací rám tabletovacieho lisu. Neúspešná zmes môže produkovať celú dávku tabliet mimo špecifikácie, čo vedie k nákladnému stiahnutiu produktu z trhu, regulačným opatreniam a – čo je najdôležitejšie – riziku pre pacienta. Keď obsah API klesne na 1 až 2 % celkovej hmotnosti prípravku, aj malá nehomogenita môže spôsobiť veľké relatívne chyby v účinnosti jednotlivých tabliet. To je dôvod, prečo regulačné agentúry skúmajú údaje o jednotnosti zmesi počas validácie procesu a vyžadujú priebežné monitorovanie prostredníctvom kontrol počas procesu. Miešanie je skrátka tam, kde sa vytvára kvalita produktu; následné operácie ho môžu len zachovať.
Všetko miešanie farmaceutických práškov možno opísať tromi základnými mechanizmami: konvekčné, šmykové a difúzne miešanie. Každý typ mixéra využíva inú kombináciu týchto mechanizmov a zmes sa vyvíja cez odlišné fázy, v ktorých môže dominovať jeden mechanizmus. Vedieť, kedy každý mechanizmus pôsobí, vám umožňuje správne nastaviť čas a rýchlosť miešania.
Konvekčné miešanie presúva veľké skupiny častíc z jednej oblasti práškového lôžka do druhej – často rotujúcou čepeľou, lopatkou alebo otáčaním koša. Toto prerozdelenie na makroúrovni poskytuje rýchle počiatočné miešanie, ale zanecháva nerovnomernosti menšieho rozsahu. Konvekcia samotná nemôže dosiahnuť konečnú homogenitu požadovanú pre farmaceutické produkty.
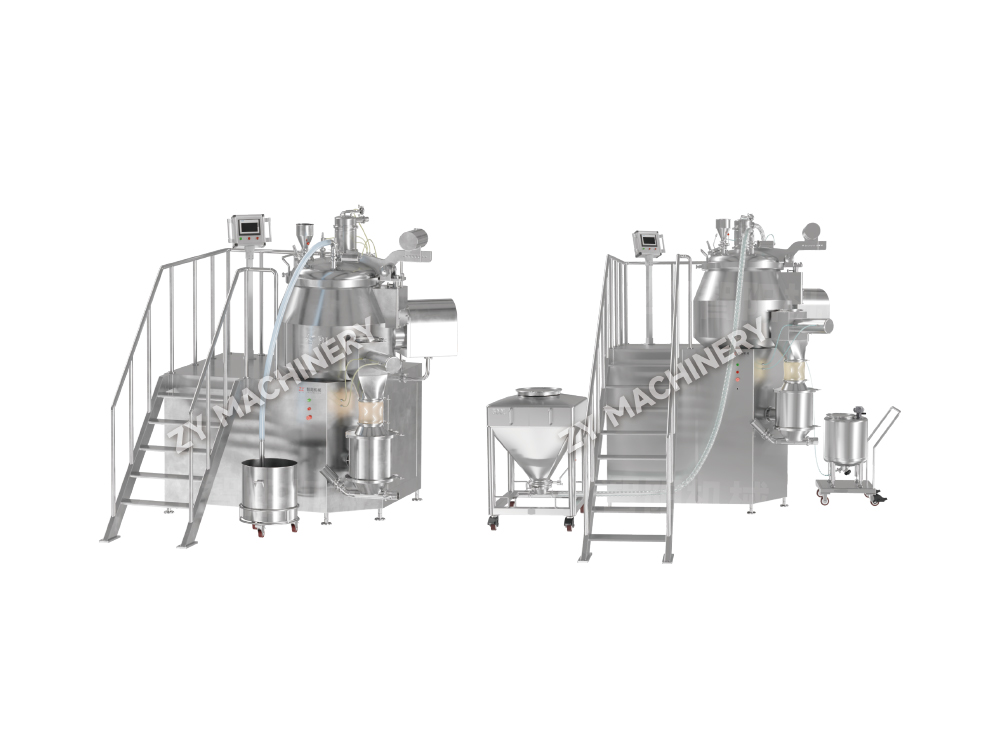
Strihové miešanie vytvára rýchlostné gradienty v práškovej hmote, typicky prostredníctvom vysokorýchlostných obežných kolies alebo tyčí zosilňovača. Šmykové sily rozkladajú aglomeráty a dispergujú jemné častice API po povrchu pomocnej látky. V granulátoroch s vysokým strihom je šmykové miešanie intenzívne a nevyhnutné na distribúciu nízkej dávky API pred granuláciou.
Difúzne miešanie vzniká náhodným pohybom jednotlivých častíc v bubnovom lôžku, napríklad vo vnútri V-mixéra alebo zásobníkového mixéra. Keď častice kaskádujú jedna cez druhú, dochádza k mikromiešaniu, čím sa eliminujú malé kolísanie koncentrácie, ktoré zanecháva konvekcia a šmyk. Difúzne miešanie je pomalé, ale nevyhnutné na dosiahnutie jednotnosti zmesi na úrovni jednotlivých dávok.
V praxi úspešný cyklus miešania využíva všetky tri mechanizmy: konvekcia a šmyk poháňajú fázu rýchleho miešania, zatiaľ čo difúzia dokončí prácu za predpokladu, že vlastnosti prášku nepodporujú segregáciu.
Ani ten najpokročilejší mixér nedokáže kompenzovať nepriaznivé vlastnosti prášku. Päť vlastností prášku priamo určuje, ako ľahko sa dá zmes vyrobiť a ako stabilná zostane po zmiešaní. Charakterizácia týchto parametrov proti prúdu šetrí hodiny neskoršieho riešenia problémov.
Veľkosť častíc a distribúcia veľkosti. Široký rozsah veľkosti častíc je jediným najväčším hnacím motorom segregácie. Jemné častice majú tendenciu presakovať cez medzery a usadzovať sa na dne, čo je jav nazývaný segregácia preosievaním. Keď majú API a pomocná látka výrazne odlišné stredné veľkosti, dosiahnutie a udržanie jednotnej zmesi sa stáva zložitým. Sitová analýza alebo laserová difrakcia poskytuje distribučné údaje potrebné na predpovedanie miešania.
Tvar častíc. Nepravidelné, ihlovité alebo doštičkové častice do seba zapadajú a slabo prúdia, zatiaľ čo guľovité častice prúdia voľne, ale môžu sa ľahšie oddeľovať podľa veľkosti. Mikroskopia v kombinácii s analýzou obrazu kvantifikuje tvarové faktory, ktoré korelujú s výkonom miešania.
Hustota častíc. Rozdiely v skutočnej hustote medzi komponentmi môžu viesť k oddeleniu pri vibráciách alebo počas prevracania. Častice s vyššou hustotou majú tendenciu klesať na dno, zatiaľ čo častice s nižšou hustotou stúpajú nahor. Nesúlad hustoty je obzvlášť problematický vo V-miesičoch a zásobníkových mixéroch prevádzkovaných pri nízkych úrovniach plnenia.
Tekutosť prášku. Súdržný, zle tečúci prášok odoláva šmyku a difúzii potrebnej na miešanie. Sypný uhol, Carrov index stlačiteľnosti a Hausnerov pomer sú štandardné stolové testy, ktoré klasifikujú prášky od voľne tečúcich po veľmi súdržné. Index stlačiteľnosti nad 25 % signalizuje silnú tendenciu k aglomerácii a segregácii.
Elektrostatický náboj. Triboelektrické nabíjanie počas miešania môže spôsobiť, že sa jemné častice prilepia na steny nádoby alebo sa vytvoria nepoddajné hrudky. Miešanie s vysokým strihom a prostredie s nízkou vlhkosťou zhoršujú tvorbu náboja. Uzemnenie zariadenia a kontrola okolitej vlhkosti sú opatreniami prvej línie na zmiernenie; ionizačné tyče poskytujú dodatočnú kontrolu v ťažkých prípadoch.
Farmaceutickí výrobcovia využívajú širokú škálu dizajnov mixérov, z ktorých každý má charakteristickú zmes konvekcie, šmyku a difúzie. Nasledujúca tabuľka sumarizuje osem bežne používaných typov mixérov spolu s ich dominantným mechanizmom, typickým rozsahom veľkosti šarže a primárnou vhodnosťou pre rôzne náplne API. Stĺpce zdôrazňujú, kde každý dizajn vyniká a kde si jeho prirodzené obmedzenia vyžadujú úpravy procesu. Druhá rozhodovacia matica potom mapuje koncentráciu API priamo na odporúčané typy mixérov, čo vám poskytuje rýchly výberový filter.
| Typ mixéra | Dominantný mechanizmus | Typická veľkosť šarže | Najlepšie pre obsah API | Výhody | Obmedzenia |
|---|---|---|---|---|---|
| Vysokostrižný mixér/granulátor | Strih a konvekcia | 5-600 kg | <1%, 1-5% | Vynikajúca disperzia nízkych dávok API; krátke časy miešania; integruje sa s mokrou granuláciou. | Riziko prehriatia; vysoký energetický vstup; môže vyžadovať mletie po zmiešaní. |
| V-Blender | Difúzia | 10-500 kg | 1 – 5 %, >5 % | Jednoduchý dizajn; jemné miešanie; ľahko sa čistí; nákladovo efektívne pre stredne až vysoko zaťažené API. | Slabé na jemné kohézne prášky; riziko segregácie so širokou distribúciou veľkosti; dlhé časy miešania. |
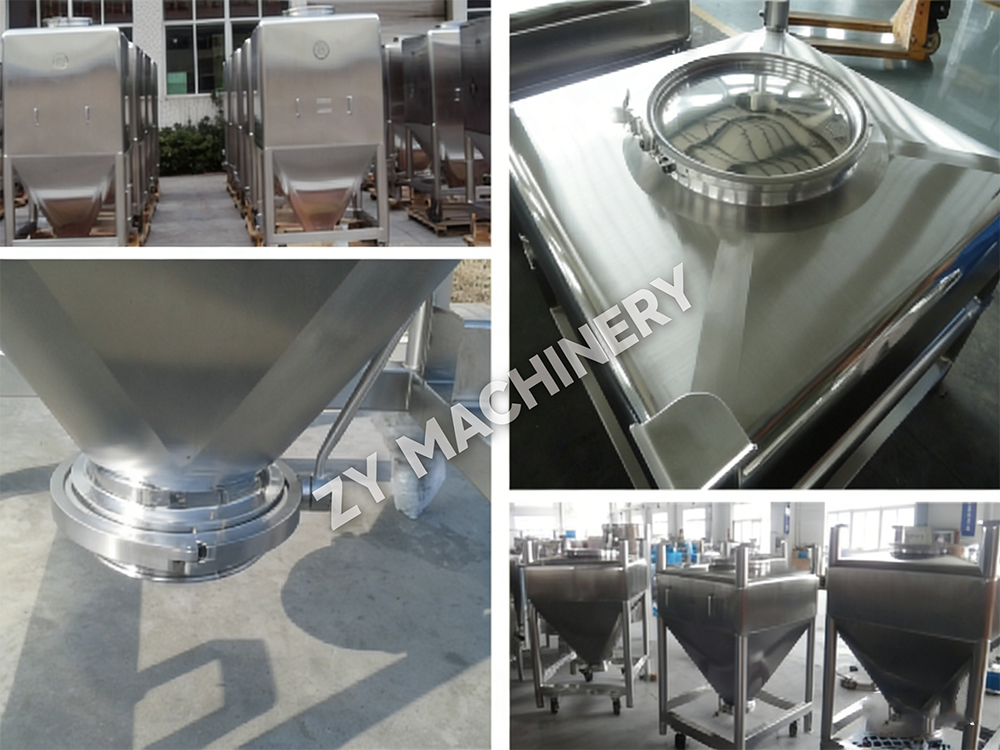
| Bin Blender (IBC) | Difúzia | 50-2000 kg | 1 – 5 %, >5 % | Umožňuje miešanie v uzavretej nádobe; znižuje počet krokov prenosu produktu; ideálne pre stredné až veľké dávky. | Nízky strih – zápasí s veľmi nízkymi dávkami API; vyžaduje sypké prášky. |
| Dvojkužeľový mixér | Difúzia | 20-800 kg | 1 – 5 %, >5 % | Jemné omieľanie; jednoduchá konštrukcia; dobré pre väčšie častice. | Nevhodné pre menej ako 1 % API, pokiaľ nie sú vopred zmiešané; mŕtve zóny možné v blízkosti čapu. |
| Pásový mixér | Konvekcia | 50-3000 kg | 1 – 5 %, >5 % | Manipuluje s materiálmi so širokým rozsahom veľkosti častíc; konzistentné vypúšťanie. | Je ťažké úplne vyčistiť; vysoký strih na špičkách pásky môže spôsobiť poškodenie časticami; nie je optimálne pre zmesi s ultranízkymi dávkami. |
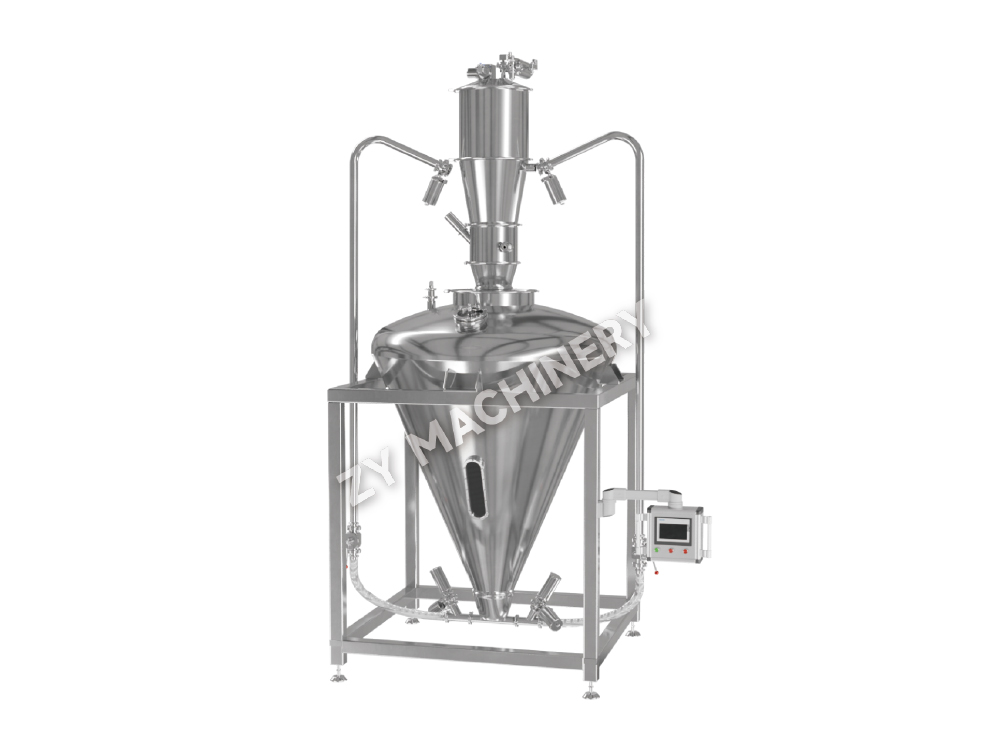
| Planetárny mixér | Konvekcia & Shear | 5-200 kg | <1%, 1-5% | Vysoká intenzita miešania; dobré pre pasty a mokré hmoty; rovnomerné miešanie bez mŕtvych zón. | Obmedzená škálovateľnosť; typicky používané na granuláciu, nie samotné miešanie suchého prášku. |
| Fluidizovaný zónový mixér | Konvekcia & Diffusion | 20-500 kg | 1 – 5 % | Rýchle miešanie pomocou fluidizácie; šetrné ku krehkým granulám; ľahko automatizovať. | Vyžaduje presné ovládanie prietoku vzduchu; nevhodné pre veľmi súdržné materiály; zadržiavanie prachu si vyžaduje pozornosť. |
| Kontinuálna dvojzávitovková miešačka | Strih a konvekcia | Nepretržitý (kg/h) | <1%, 1-5% | Podporuje nepretržitú výrobu; škálovateľné z laboratória do výroby; vynikajúce pre nízkodávkové API. | Vyššia kapitálová investícia; vyžaduje konzistenciu podávača; regulačná akceptácia stále dozrieva na pevné dávkovanie. |
Keď je primárnym výberovým faktorom koncentrácia API ako percento z celkovej hmotnosti receptúry, rozhodovacia matica uvedená nižšie poskytuje jasný prvý rez. Vyberte si kandidátsky typ mixéra z matrice a potom upravte podľa veľkosti šarže, potrieb na zadržiavanie a požiadaviek na čistenie.
| Obsah API | Odporúčané typy mixérov | Kľúčové úvahy |
|---|---|---|
| < 1 % hmotn | Miešačka s vysokým strihom, planétová miešačka, kontinuálna dvojzávitovková miešačka | Na deaglomeráciu API je potrebný intenzívny strih; často je potrebné geometrické riedenie alebo krok predmiešania. |
| 1 – 5 % by weight | Vysokostrižný mixér, zásobníkový mixér, pásový mixér, fluidný zónový mixér, kontinuálna dvojzávitovka | Široký výber; vyberte na základe veľkosti šarže, prietoku prášku a úrovne zadržania. |
| > 5 % hmotn | V-Blender, Bin Blender, Double Cone Blender, Ribbon Blender | Difúzne mixéry často postačujú; agresívne strihanie sa nevyžaduje; zamerať sa na predchádzanie segregácii po zmiešaní. |
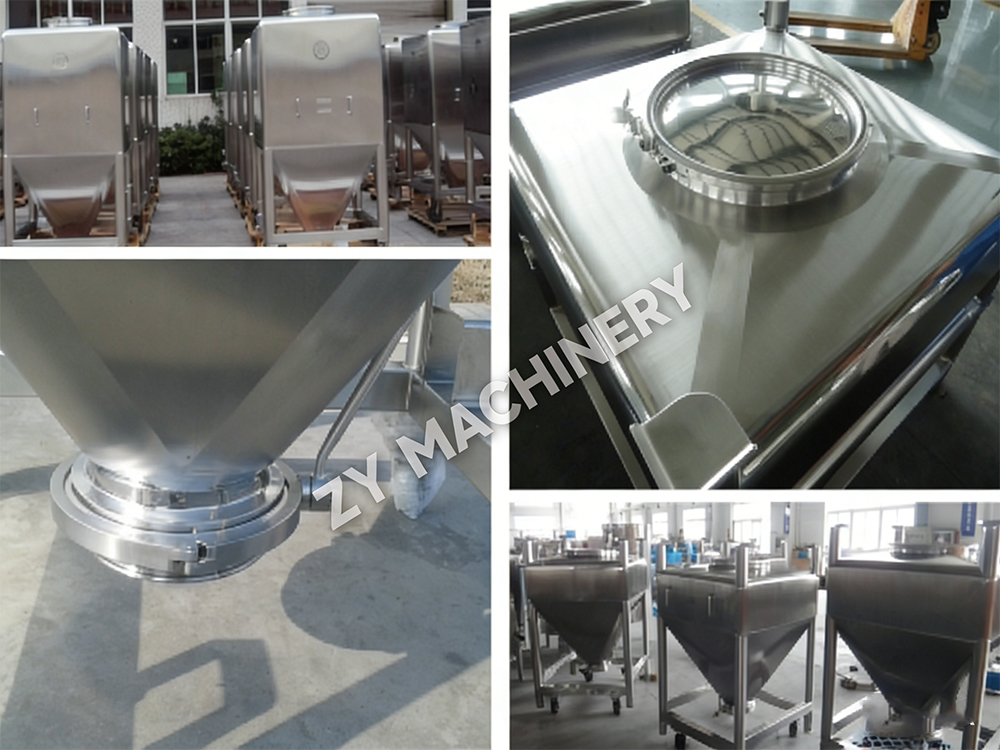
Nádobové miešacie systémy sa stali ťahúňom liniek pevných dávok na báze IBC, pretože minimalizujú expozíciu produktu a eliminujú potrebu prenášať zmes medzi nádobami. Systémy rotačných miešacích nádob poskytujú difúzne dominantné miešanie, ktoré zachováva integritu granúl a zároveň dosahuje hodnoty RSD hlboko pod regulačnými prahmi. Ak si chcete prezrieť celý sortiment produkčných mixérov, preskúmajte celý sortiment miešacích zariadení .
Úprava mierky procesu miešania bez systematického prístupu často vedie k poruchám rovnomernosti zmesi v pilotnom alebo komerčnom meradle. Úspešná stratégia zväčšenia mierky zachováva geometrickú podobnosť mixéra, udržuje konštantnú rýchlosť špičky alebo rotačné Froudeho číslo a upravuje čas miešania na základe relatívneho nárastu veľkosti. Cesta od 1-kilogramovej laboratórnej dávky k 300-kilogramovej výrobnej zmesi zahŕňa tri zámerné kroky.
Krok 1: Laboratórna charakterizácia (1–5 kg). Použite malý mixér – laboratórnu misku s vysokým strihom alebo mini mixér podobný IBC – na stanovenie základného vzťahu medzi časom miešania, rýchlosťou a rovnomernosťou zmesi. Stanovte minimálny čas miešania, ktorý dosiahne RSD ≤ 5 % prostredníctvom stratifikovaného vzorkovania. Zaznamenajte si úroveň naplnenia (zvyčajne 35–70 % objemu nádoby), pretože pomer naplnenia ovplyvňuje priebeh toku prášku.
Krok 2: Pilotné potvrdenie (20–50 kg). Presuňte sa do geometricky podobného pilotného mixéra. Udržujte rýchlosť špičky (obvodová rýchlosť čepele) alebo Froudeho číslo (pre bubnové mixéry) rovnaké ako pri laboratórnej jednotke. Predĺžte čas miešania úmerne so zväčšením priemeru nádoby, ak je difúzia krokom obmedzujúcim rýchlosť; pri konvekčných zmiešavačoch často stačí menšie nastavenie času. Overte, či zmes RSD zostáva pod 5 % pomocou 10-bodového plánu odberu vzoriek pokrývajúceho viaceré lokality.
Krok 3: Overenie výroby (200–1000 kg). V plnom rozsahu potvrďte, že zvolené parametre vytvárajú konzistentnú jednotnosť šaržu po šarži. Venujte zvláštnu pozornosť potenciálnym mŕtvym zónam v blízkosti usmerňovačov, čapov alebo vypúšťacích dvierok. Kritériom prijatia zostáva RSD nie väčšie ako 5,0 % pre aktívnu zložku, na USP <905>. Protokol stratifikovaného odberu vzoriek s najmenej 10 odbernými miestami, nakreslený vhodným zlodejom, zabezpečuje reprezentatívne hodnotenie. Počas škálovania sa spojte s dodávateľmi zariadení, ktorí môžu poskytnúť laboratórne miešacie zariadenie navrhnuté pre jednoduché zväčšenie na komerčné mixéry, čím sa znižuje počet premenných, ktoré je potrebné nastaviť.
Aj pri dobre zvolenom mixéri a overených parametroch dochádza k odchýlkam. Najčastejšími chybami miešania je segregácia prášku, elektrostatická aglomerácia, nadmerné miešanie, mŕtve zóny alebo nerovnomerná distribúcia API. Rýchle určenie hlavnej príčiny je polovica riešenia. Nižšie uvedená tabuľka sumarizuje každý problém, jeho typickú príčinu a vykonateľné nápravné opatrenia.
| Problém | Hlavná príčina | Diagnóza | Riešenie |
|---|---|---|---|
| Segregácia (demixovanie) | Široká distribúcia veľkosti častíc; nesúlad hustoty; vibrácie počas prenosu | Gradient testu zhora-dola v zásobníku; vysoké RSD po zmiešaní | Použite užšie rozsahy veľkosti častíc pomocnej látky; zodpovedať hustote pomocnej látky; minimalizovať manipuláciu po zmiešaní; zvážiť usporiadané miešanie (nosné častice) |
| Elektrostatická aglomerácia | Nízka vlhkosť; suché miešanie s vysokým strihom; nevodivé prášky | Viditeľné hrudky; prášok lepiaci na steny; slabá uniformita | Zvýšte RH na 40-60%; nainštalujte tyče rozptyľujúce statickú energiu; pridajte malé množstvá pyrogénneho oxidu kremičitého ako klznú látku |
| Nadmerné miešanie | Príliš dlhý čas miešania; šmykové sily degradujúce častice alebo vyvolávajúce segregáciu | RSD sa zvyšuje po optimálnom čase miešania; pozorované zníženie veľkosti častíc | Stanovte optimálny koncový bod miešania pomocou vzorkovania rovnomernosti zmesi; použite zastavenie riadené časovačom; zabráňte miešaniu po potrebnom čase |
| Mŕtve zóny (stagnujúce oblasti) | Zlý dizajn mixéra; úroveň naplnenia pod minimom; nevhodný dizajn ozvučnice | Nepremiešaný prášok v blízkosti stien, prepážok alebo vypúšťacieho ventilu | Udržujte úroveň naplnenia 35–70 % objemu nádoby; začleniť zametacie tyče alebo prepracované usmerňovače; pravidelne čistite a kontrolujte interiér |
| Nerovnomerná distribúcia API | API aglomeráty nerozložené; nesprávne poradie nakladania; nedostatočný šmyk pre zmesi s nízkou dávkou | vysoké RSD v počiatočných časových bodoch; viditeľné škvrny API | Predmiešanie API s časťou pomocnej látky (geometrické riedenie); na deaglomeráciu použiť krok s vysokým strihom; Mierne predĺžte čas miešania |
Keď sila API vyžaduje pásmo pracovnej expozície (OEB) 4 alebo 5, bežné operácie otvoreného miešania sa stanú neprijateľnými. Miešacie systémy s vysokou koncentráciou chránia obsluhu pred časticami prenášanými vzduchom a zároveň zabraňujú krížovej kontaminácii produktu. Cieľom je dosiahnuť úrovne zadržania pod 1 µg/m³ (niekedy až na úrovni nanogramov) počas nabíjania, miešania, odberu vzoriek a vybíjania.
Dizajn mixérov s vysokým obsahom obsahuje niekoľko kritických funkcií. Technológia izolátorov poskytuje utesnené podtlakové prostredie okolo mixéra s otvormi na rukavice pre prístup operátora. Rozdelené klapky umožňujú prachotesný prenos práškov z nádob do nádoby mixéra alebo zásobníka, čím sa eliminujú otvorené presuny medzi procesmi. Čistenie na mieste (CIP) systémy integrované do mixéra umožňujú umývanie bez narušenia kontajnmentu, čo je nevyhnutné pre zmenu produktu v zariadeniach s viacerými produktmi. Samotná nádoba môže byť vybavená vákuovým krytom, vstupmi vzduchu filtrovaného HEPA a spoľahlivou výfukovou cestou, ktorá udržuje vnútorný tlak nižší ako v miestnosti.
Validácia procesu miešania s vysokým obsahom musí preukázať kvalitu produktu aj bezpečnosť operátora. Monitorovanie priemyselnej hygieny pomocou osobného odberu vzoriek vzduchu overuje, či expozícia zostáva pod stanoveným limitom. Testy stierania povrchu potvrdzujú, že na vonkajších povrchoch nie je žiadna zvyšková kontaminácia. Medzitým vzorkovanie rovnomernosti zmesi pokračuje ako zvyčajne, často prístupné cez izolátorový port rukavice s overeným zlodejom. Investícia do dizajnu s vysokou mierou zadržania vo fáze miešania je oveľa efektívnejšia z hľadiska nákladov ako dovybavenie výrobnej linky po tom, čo bezpečnostný incident odhalí medzeru.
Farmaceutické miešanie je veda o riadenom chaose. Vzájomné pôsobenie vlastností prášku, mechanických síl a parametrov procesu musí byť pochopené a riadené, aby sa každá dávka vyrobila s istotou. Systematický prístup sa vyhýba bežným pasciam nadmerného spoliehania sa na „štandardný“ čas miešania alebo kopírovanie receptúry konkurencie bez zohľadnenia vašich vlastných materiálových vlastností.
Päť osvedčených postupov tvorí jadro robustnej operácie miešania:
Keď miešanie funguje, je neviditeľný. Každá tableta spĺňa špecifikácie, každá šarža prechádza QA uvoľnením a pacienti dostanú zamýšľanú dávku. Táto tichá konzistencia je výsledkom technických rozhodnutí urobených dlho predtým, ako prvý prášok vstúpi do násypky. Použitím tu uvedených mechanizmov, logiky výberu a škálovania disciplíny môžete vybudovať – a udržať – túto úroveň spoľahlivosti.
Chcete zostať v obraze?
Kontaktujte nás prostredníctvom nižšie uvedenej e-mailovej adresy.
Nebojte sa spamu. Aj my to nenávidíme!
Mobilný klient
Video účet
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID služby WeChat
Autorské práva 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Všetky práva vyhradené  Výrobca zariadenia na perorálne dávkovanie tuhej látky