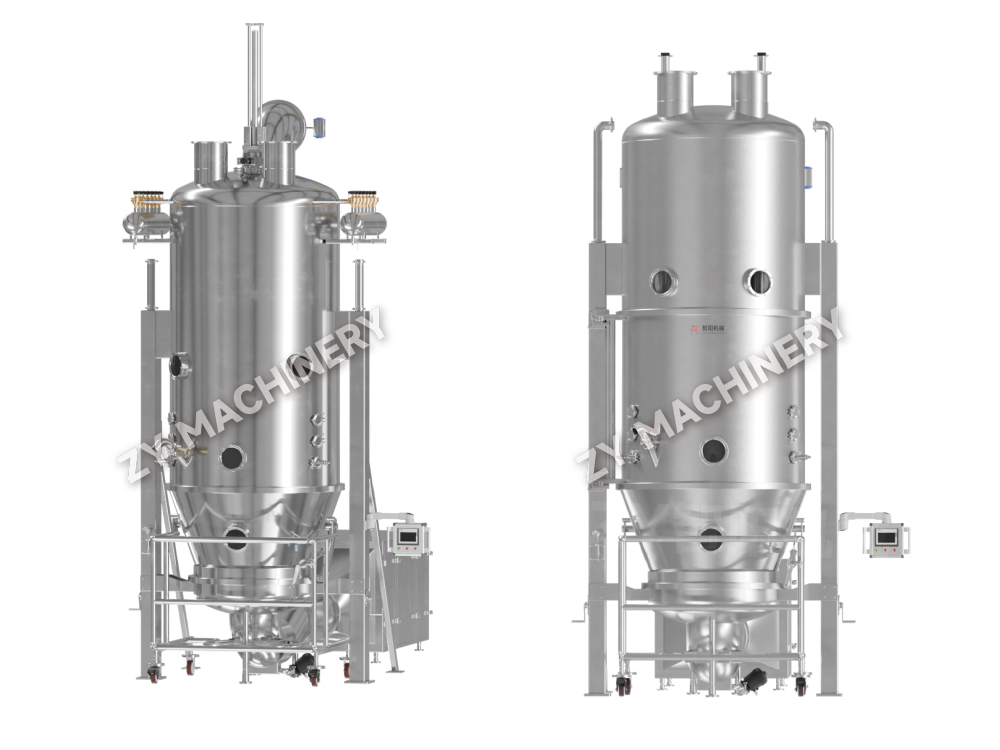
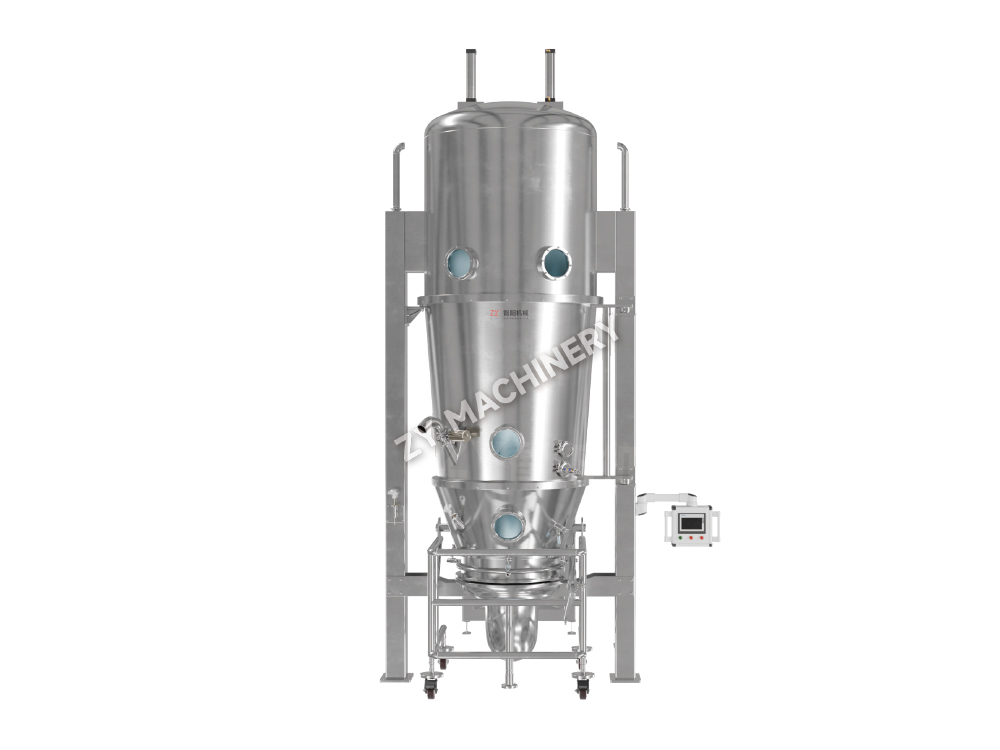
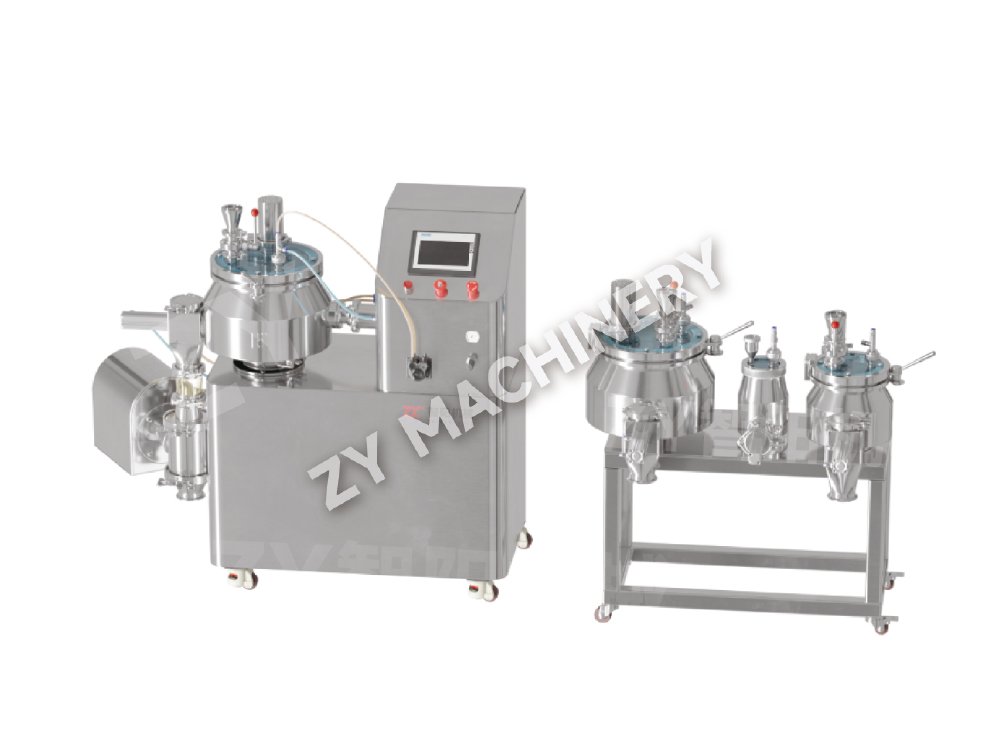
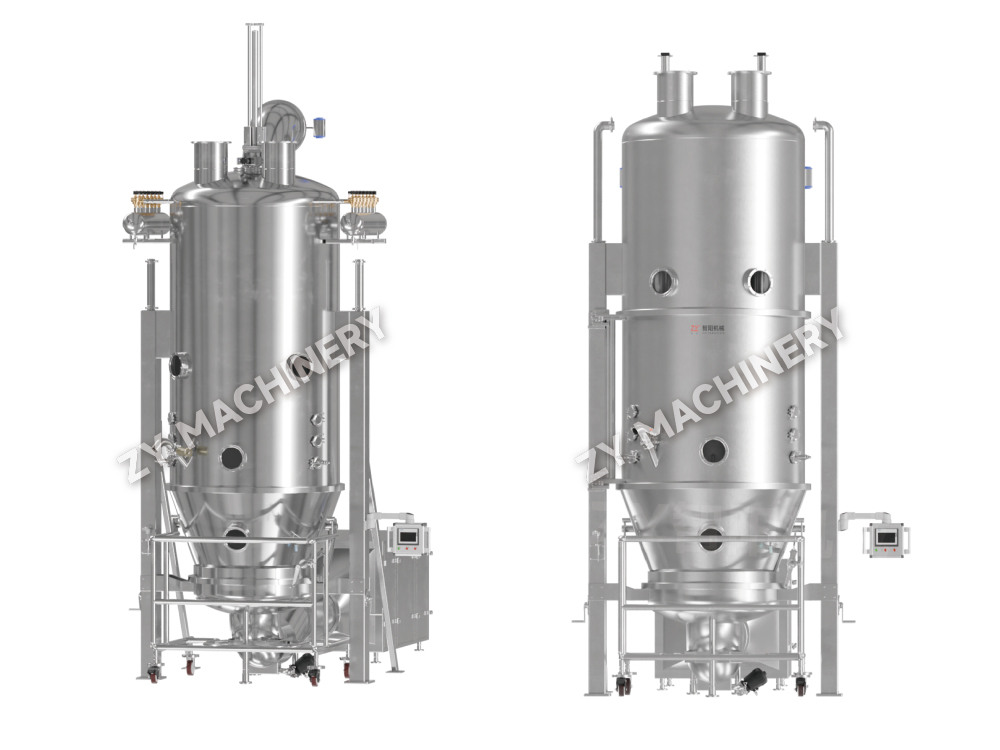
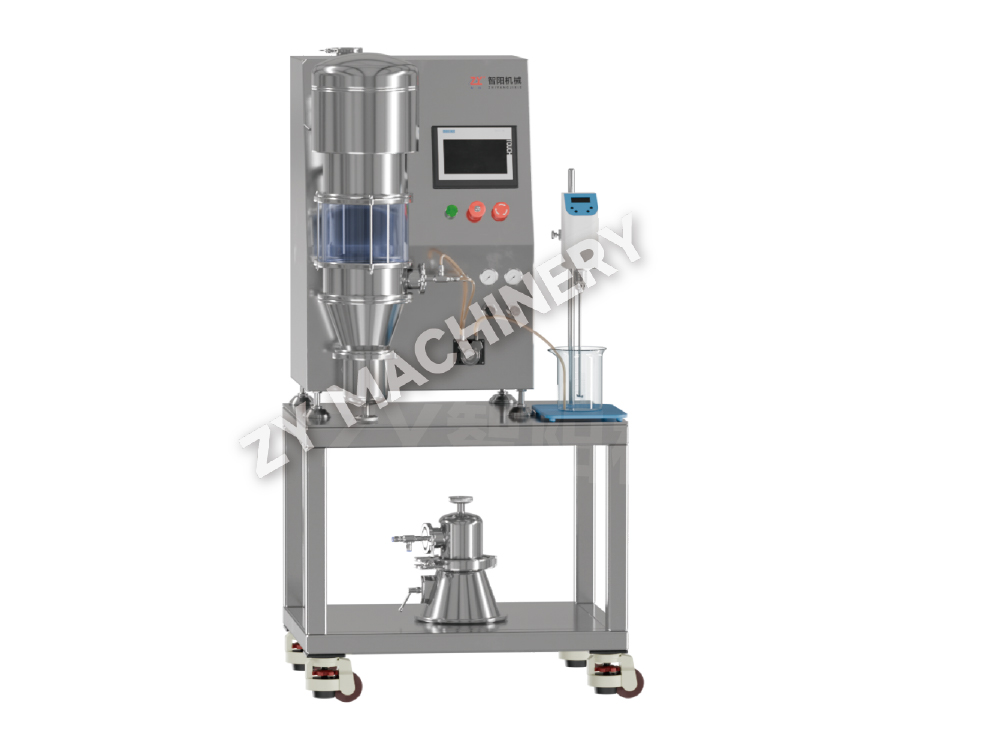
Laboratórny prístroj na mokrú granuláciu s výmennými miskami pre výskum a vývoj GHL
Laboratórny stroj na mokrú granuláciu s vymeniteľnou misou GHL R&D je ur.....

Jedna dávka prášku môže prejsť z miešania na sušené granule za menej ako 90 minút – nie sú potrebné žiadne samostatné kroky miešania, mokrého miešania alebo sušenia na tácke. To je hlavný prísľub granulácie vo fluidnom lôžku: metóda vlhkej granulácie, ktorá integruje miešanie, rozprašovanie a sušenie v jednej uzavretej komore.
Tento proces premieňa jemné, súdržné prášky na voľne tečúce granule ich suspendovaním v prúde horúceho vzduchu a rozprašovaním roztoku spojiva na fluidizované častice. Keď sa častice zrážajú a zvlhčujú, vytvárajú sa tekuté mostíky; odparovanie rozpúšťadla potom zanecháva pevné mostíky, ktoré stmelujú primárne častice do aglomerátov. Výsledkom sú granule so zlepšenou lisovateľnosťou, zníženou prašnosťou a vyššou objemovou hustotou – to všetko je rozhodujúce pre konzistentné lisovanie tabliet a plnenie kapsúl.
Na rozdiel od vysokošmykovej mokrej granulácie, kde aglomeráciu poháňa mechanické obežné koleso, sa granulácia vo fluidnom lôžku spolieha na pneumatické miešanie. To vytvára poréznejšie, rýchlejšie sa rozpadajúce granule a umožňuje, aby celá operácia prebiehala v jednej nádobe. V prípade aktívnych látok citlivých na teplo udržiava súprúdový efekt odparovania teplotu produktu výrazne pod teplotou vstupného vzduchu, zvyčajne v rozsahu 25–45 °C.
Každá šarža prechádza tromi odlišnými fázami. Pochopenie toho, aké zmeny v každej fáze vám poskytne kontrolné body na predvídateľné nastavenie veľkosti granúl, vlhkosti a hustoty.
Atribúty granúl sa neposúvajú náhodne – sledujú fyzikálnu logiku vlhkosti, tepla a hybnosti. Nižšie uvedená tabuľka mapuje nezávislé procesné premenné k ich následným účinkom.
| Parameter | Typický rozsah | Veľkosť granúl | Objemová hustota | Obsah vlhkosti | Pokuty |
|---|---|---|---|---|---|
| Teplota vstupného vzduchu | 40 až 80 °C | Znížiť | Znížiť | Znížiť | Zvýšiť |
| Rýchlosť postreku | 10-50 g/min/kg | Zvýšiť | Zvýšiť | Zvýšiť | Znížiť |
| Atomizačný tlak | 1,5 – 3,0 bar | Znížiť | Žiadna výrazná zmena | Žiadna výrazná zmena | Zvýšiť |
| Objem fluidizačného vzduchu | 0,8–2,0 m/s | Znížiť | Znížiť | Znížiť | Zvýšiť |
| Teplota produktu | 25 až 45 °C | Znížiť (if high) | Znížiť | Znížiť | Zvýšiť |
Osobitnú zmienku si zaslúži vlhkosť vstupného vzduchu. Rosný bod nad 10 °C môže sabotovať účinnosť sušenia znížením hnacej sily na odparovanie. V prípade prípravkov citlivých na vlhkosť nie je udržiavanie rosného bodu vstupného vzduchu pod 5 °C voliteľné – je to nevyhnutný predpoklad pre reprodukovateľnosť jednotlivých šarží. Moderné FLB granulátory s fluidným lôžkom s integrovanými jednotkami na úpravu vzduchu vám poskytujú presnú kontrolu nad teplotou, vlhkosťou a prúdením vzduchu, vďaka čomu sú tieto kritické vzájomné závislosti zvládnuteľné vo výrobnom meradle.
Konfigurácia rozprašovania nie je voľbou periférneho dizajnu – definuje mechanizmus rastu granúl a rozsah aplikácií, ktorým môže stroj slúžiť. Tieto tri konfigurácie sa líšia polohou trysky, trajektóriou častíc a vzorom kontaktu kvapalina-pevná látka.
| Funkcia | Horný sprej | Spodný sprej (Wurster) | Tangenciálny sprej (rotor) |
|---|---|---|---|
| Poloha trysky | Nad posteľou | Vnútri postele, hore | Bočné, do rotujúceho kotúča |
| Pohyb častíc | Náhodná fluidizácia | Usporiadaný vzostupný tok cez deliacu rúrku | Odstredivá fluidizácia |
| Mechanizmus rastu | Náhodná aglomerácia | Depozícia vrstveného filmu | Sferonizácia a zahusťovanie |
| Najlepšie pre | Konvenčná granulácia | Poťahovanie a vrstvená granulácia | Pelety s vysokou hustotou |
| Hustota granúl | Nízka až stredná | Stredná až vysoká | Vysoká |
Top-spray je ťahúňom pre štandardné tuhé dávkové formy – rýchly, jednoduchý a odpúšťajúci. Systémy spodného nástreku Wurster dominujú, keď potrebujete naniesť jednotný funkčný náter alebo vytvoriť vrstvené častice z jadra semena. Tangenciálne sprejové alebo rotorové procesory generujú najhustejšie guľovité pelety, ktoré sa často používajú pre viacčasticové systémy na podávanie liečiv. Ak si vaša aplikácia vyžaduje skôr povrchovú úpravu než jednoduchú aglomeráciu, vyhradenú Poťahovač s fluidným lôžkom LDPB s vložkou Wurster vám poskytuje užšiu distribúciu hrúbky filmu ako hybridný stroj s horným striekaním, ktorý vykonáva skúšky nanášania.
Dokonca aj dobre navrhnutá formulácia sa môže správať nesprávne, ak sa jeden parameter vychýli mimo jej procesnú obálku. Tu sú štyri najbežnejšie režimy zlyhania a úpravy, ktoré ich opravujú.
Zväčšenie nie je lineárne násobenie objemu vzduchu a rýchlosti rozprašovania. Udržiavanie rovnakej rýchlosti postreku na kilogram prášku v 100-kilogramovej dávke, ktorá pracovala v 5-kilogramovom laboratórnom teste, často zaplaví väčšie lôžko, pretože prenos tepla a hmoty sa neškáluje priamo s práškovou hmotou. Pravidlom je udržiavať konštantnú veľkosť kvapiek, konštantnú relatívnu vlhkosť výstupného vzduchu a konštantnú teplotu produktu.
Nižšie uvedená tabuľka zobrazuje typické rozsahy parametrov naprieč stupnicami pri škálovaní štandardnej formulácie na báze škrobu. Všimnite si, že rýchlosť fluidizácie sa mierne zvyšuje, aby sa kompenzovala hlbšia výška lôžka, zatiaľ čo rýchlosť rozprašovania na kilogram klesá, aby sa zabránilo premoknutiu.
| Parameter | Laboratórium (3 kg) | Pilot (30 kg) | Produkcia (150 kg) |
|---|---|---|---|
| Teplota vstupného vzduchu (°C) | 60 | 65 | 65 |
| Rýchlosť postreku (g/min) | 60 | 350 | 1200 |
| Atomizačný tlak (bar) | 1.8 | 2.2 | 2.5 |
| Rýchlosť vzduchu (m/s) | 0.9 | 1.2 | 1.5 |
| Teplota produktu (°C) | 32 | 34 | 34 |
Spustenie týchto skúšok najskôr na a DLP R&D viacúčelový granulátor umožňuje zmapovať dizajnový priestor s minimálnym množstvom materiálu pred odovzdaním drahého API do pilotných sérií. Schopnosť prepínať medzi granuláciou vrchným nástrekom a povlakom Wurster na tom istom laboratórnom stroji tiež skracuje časovú os vývoja formulácie.
Voľba medzi fluidným lôžkom a granuláciou s vysokým strihom nie je o tom, ktorá technológia je „lepšia“ – ide o to, aký profil granúl požaduje váš tabletovací lis a rozpúšťanie. V tabuľke nižšie sú uvedené kompromisy v rámci siedmich kritérií, na ktorých záleží pri výrobe.
| Kritérium | Fluidná granulácia | Vysoká Shear Granulation |
|---|---|---|
| Štruktúra granúl | Porézny, nízka hustota | Hustá, vysoká pevnosť |
| Čas rozpadu | Rýchlejšie | pomalšie |
| Čas spracovania na dávku | 60 – 90 min | 20–40 minút (plus samostatné sušenie) |
| Stopa | Jedna jednotka; väčšia výška | Miešacia sušička s fluidným lôžkom za mokra; širšia stopa |
| Námaha pri čistení | Jednoduchšie, jedna nádoba | Viaceré nádoby, často s mokrou manipuláciou s hmotou |
| Citlivosť na nadmernú granuláciu | Nízka | Vysoká; requires precise endpoint control |
| Najlepšie pre heat‑sensitive APIs | Áno, chladenie odparovaním | Riziko horúcich miest v hustej hmote |
Ak vaša cieľová tableta potrebuje rýchly rozpad a vy pracujete s prípravkom, ktorý zle tečie, priamou cestou je granulácia vo fluidnom lôžku. Keď požadujete tvrdé, pevné granuly na vysokorýchlostné tabletovanie húževnatého, plasticky sa deformujúceho lieku, často zvíťazí vysoký strih – budete však potrebovať samostatný krok sušenia. Zariadenia, ktoré prevádzkujú obe technológie, často používajú granulátor s vysokým strihom na krok mokrého masovania a potom prenášajú materiál do sušičky s fluidným lôžkom, pričom kombinujú hustú štruktúru granúl s vysokým strihom s jemným sušením fluidného lôžka.
Granulácia vo fluidnom lôžku zostáva najpriamejšou cestou od práškovej zmesi k lisovateľnému granulátu, keď sú prioritami pórovitosť a rýchle rozpúšťanie. Tento proces eliminuje viaceré manipulačné kroky a poskytuje inžinierom presnú kontrolu nad vlastnosťami granúl prostredníctvom niekoľkých nastaviteľných parametrov.
Ak chcete uzamknúť robustné prenosné dávky, postupujte podľa týchto postupov:
Chcete zostať v obraze?
Kontaktujte nás prostredníctvom nižšie uvedenej e-mailovej adresy.
Nebojte sa spamu. Aj my to nenávidíme!
Mobilný klient
Video účet
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID služby WeChat
Autorské práva 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Všetky práva vyhradené  Výrobca zariadenia na perorálne dávkovanie tuhej látky