


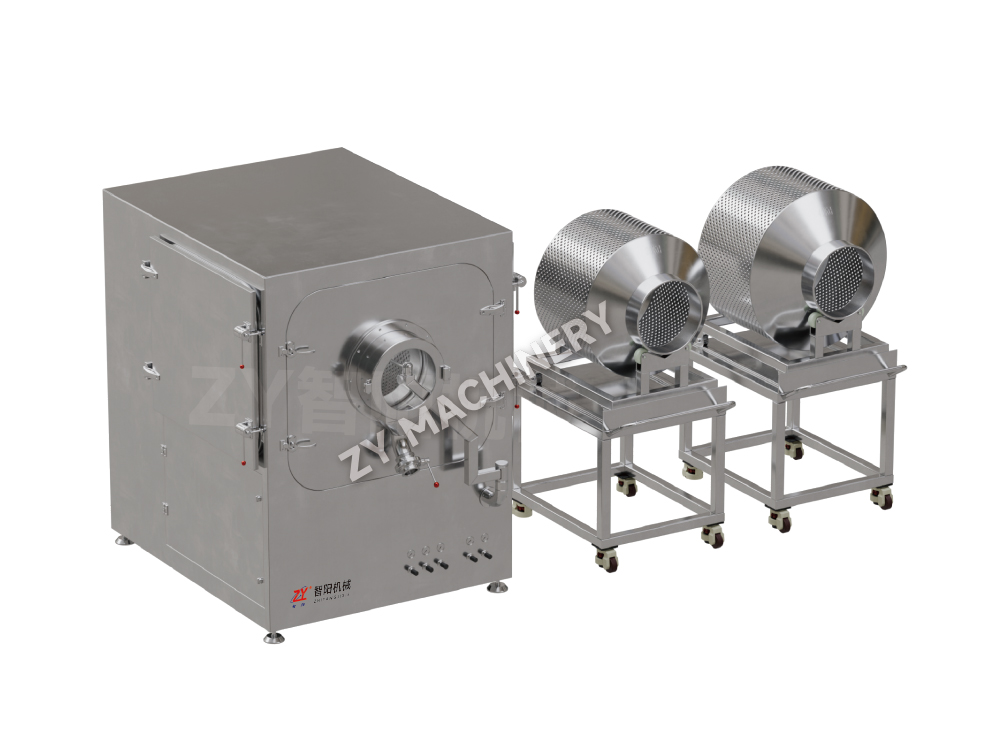
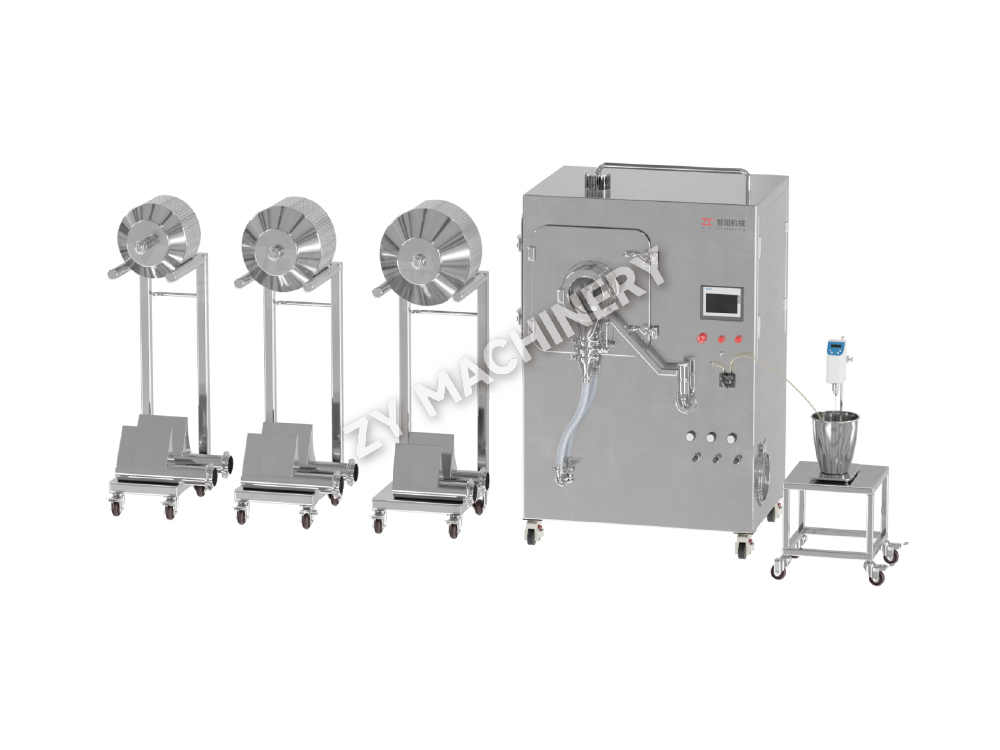
Vysokoúčinný stroj na poťahovanie filmom BGB
Vysokoúčinný laboratórny stroj na nanášanie náterov BGB R&D je navrhnutý.....

Projektový tím raz strávil osem mesiacov plánovaním zariadenia, len aby počas základného inžinierstva zistil, že budova nebude podporovať požadované tlakové kaskády pre blok s vysokou izoláciou. Hlavná príčina bola jednoduchá: začali kresliť steny pred dokončením formálneho návrhu. Pri výrobe perorálnych pevných dávok (OSD) každý úspešný návrh závodu začína tromi odpoveďami, o ktorých nemožno vyjednávať: presné dávkové formy a charakteristiky produktu, zamýšľaný ročný výkon v kilogramoch alebo tabletách a primárne regulačné jurisdikcie (FDA, EMA, NMPA atď.). Bez nich zostávajú dimenzovanie zariadení, klasifikácia čistých priestorov a dokonca aj šírky chodieb len dohadmi.
Návrhový základný dokument by mal zachytiť viac ako len názov trhovej molekuly. Musí definovať pásmo pracovnej expozície API (OEB), jeho citlivosť na vlhkosť a teplo, rozsah veľkosti šarže a či proces zahŕňa rozpúšťadlá, ktoré spúšťajú zónovanie ATEX. Ak bude závod narábať s tabletami s okamžitým aj modifikovaným uvoľňovaním, zariadenie musí obsahovať samostatné granulačné linky alebo minimálne overené čistiace postupy medzi kampaňami. Viacúčelové závody pridávajú flexibilitu, ale znásobujú úsilie o overenie – kompromis, ktorý si vyžaduje včasnú kvantifikáciu.
| Dávkovacia forma | Minimálny stupeň čistých priestorov | Typický špeciálny stav HVAC | Materiál kľúčového vybavenia | Riziko zadržiavania |
|---|---|---|---|---|
| Štandardné OSD tablety | D | Všeobecná regulácia vlhkosti 40–55 % RH | Časti s kontaktom s produktom z nehrdzavejúcej ocele 316L | Nízka (OEB 1–2) |
| Šumivé tablety | D so súpravou s nízkou vlhkosťou | Rosný bod <10 °C, uzavretá miestnosť | 316L, špeciálne tesnenie | Nízka až stredná |
| Inhalátory na suchý prášok | C | Prísna kontrola častíc, nízka vlhkosť | Nerezová oceľ farmaceutickej kvality | Stredná (OEB 2–3) |
| Silná OSD (hormóny, cytotoxické látky) | D (obsahuje) | Podtlakové kaskády, jednopriechodový vzduch | 316L, elektrolyticky leštené, schopné CIP | Vysoká (OEB 4–5) |
Po uzamknutí návrhovej základne je ďalším krokom, aby sa pohyb materiálu stal organizačným princípom celého usporiadania. Tento posun v myslení zabraňuje bežnej chybe: navrhnúť budovu a potom vtlačiť proces dovnútra.
V dobre navrhnutom zariadení OSD určuje vzdialenosť, ktorú prášok prejde medzi dávkovacou súpravou a lisovacím strojom, nielen produktivitu, ale aj riziko krížovej kontaminácie. Každé skrátenie vzdialenosti manuálneho prenosu o 10 metrov znižuje pravdepodobnosť rozptýlenia aktívnych zložiek vo vzduchu približne o 15 % a takmer o 8 % zníženie priamych pracovných hodín na dávku. Preto by mal byť diagram toku materiálu vypracovaný pred nakreslením prvej architektonickej línie.
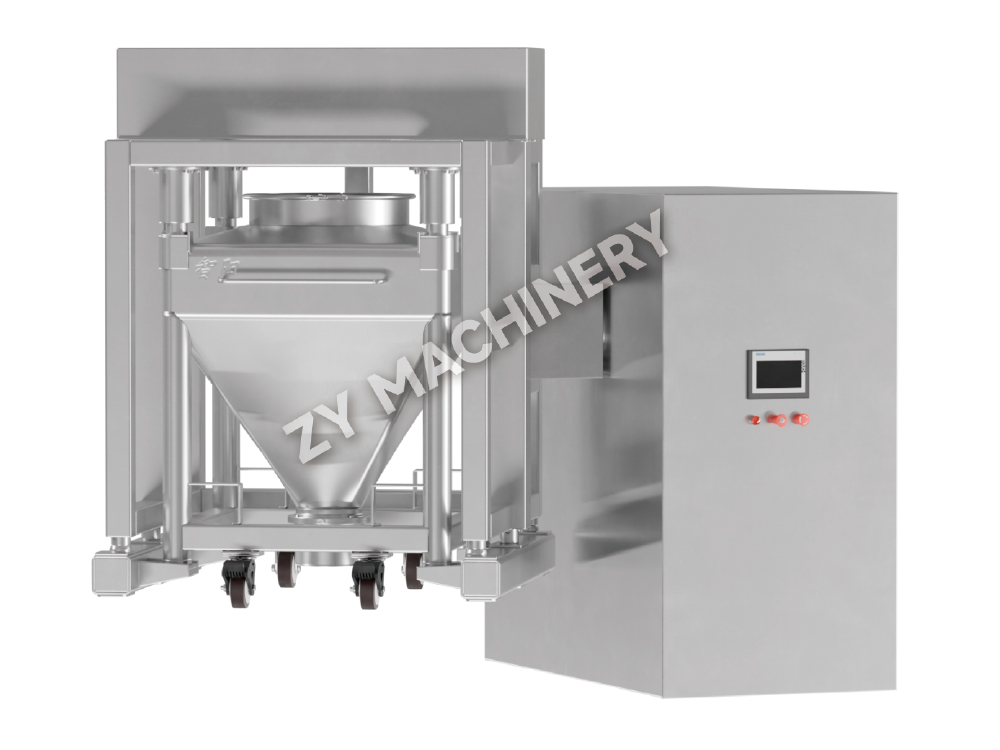
Typický tok pre tabletovú linku – dávkovanie, mokrá alebo suchá granulácia, sušenie, zmenšovanie veľkosti, miešanie, lisovanie, poťahovanie a balenie – vytvára prirodzené funkčné zóny. Tieto zóny by mali sledovať jednosmernú cestu bez spätného sledovania. Personálne a materiálne vzduchové komory izolujú každú zónu a bubnové miešačky so zdvíhacími stĺpmi môže eliminovať potrebu prenášať nádoby cez chodby premiestňovaním nádob IBC priamo z miešania do kompresie pomocou gravitačných žľabov alebo automaticky riadených vozidiel. Tento prístup nie je len štíhly; znižuje počet potrebných tlakových kaskád a zjednodušuje zónovanie HVAC.
Granulačné a lisovacie súpravy sú typicky oddelené stenou s priechodným alebo poloautomatickým prenosovým systémom. Ak je výrobok citlivý na vlhkosť, kostra materiálu môže zahŕňať aj a valcový zhutňovač na suchú granuláciu namiesto fluidného lôžka, čím sa znižuje čas sušenia a riziko hydrolýzy. Usporiadanie musí brať do úvahy aj budúce rozšírenie kapacity. Ponechanie zrkadlového priestoru na opačnej strane centrálnej úžitkovej chrbtice umožňuje zdvojnásobenie kapacity bez presmerovania toku materiálu.
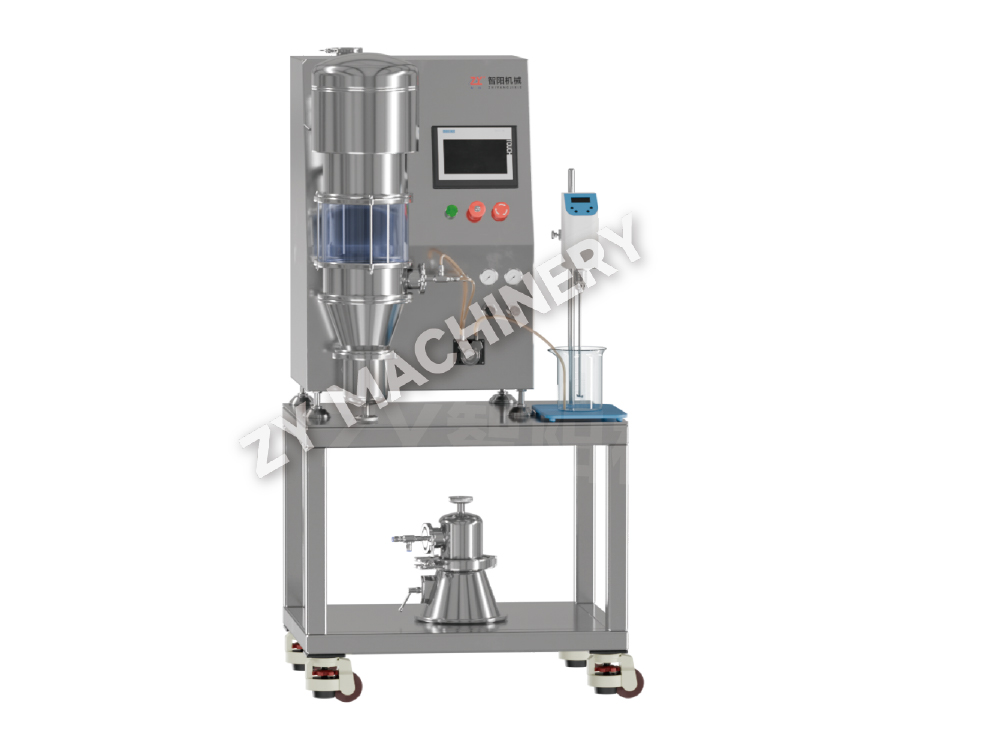
Výber granulačného zariadenia je v podstate rozhodnutím o veľkosti šarže, obsahu a fyzikálnej chémii formulácie. Molekula, ktorá sa degraduje v prítomnosti vody, nikdy neprejde cez mokrý granulátor s vysokým strihom; patrí do valcového zhutňovača alebo linky priameho lisovania. Mnohé harmonogramy projektov sa však oneskorujú, pretože zoznam zariadení je napísaný pred dokončením profilu stability prípravku. Nasledujúca matica objasňuje rozhodnutie.
| Parameter | Mokrá granulácia s vysokým strihom | Fluidná granulácia | Suchá granulácia (valcový zhutňovač) |
|---|---|---|---|
| CapEx (relatívna) | Základňa | 20 – 30 % | 10 – 15 % |
| Čas dávkového cyklu | 30 – 60 minút (plus sušenie) | 45–90 minút (integrované sušenie) | 15–30 minút |
| Riziko zadržania prachu | Stredný (otvorený výboj) | Nízka (integrovaný prenos) | Nízka (uzavretý systém) |
| Čistiteľnosť (možnosť CIP) | Mierne; niektoré časti vyžadujú COP | Dobrý; mnohé modely ponúkajú WIP | Dobrý; obmedzené mokré povrchy |
| Najlepšie pre vlastnosti API | Stabilný voči vlhkosti, slabá stlačiteľnosť | Možnosť citlivého na vlhkosť, dobrý prietok | Veľmi citlivý na vlhkosť alebo vysoko účinný |
| Zložitosť validácie | Stredná (kontrola koncového bodu sušenia) | Stredná (pripravená na procesnú analytickú technológiu) | Nízka (málo kritických parametrov procesu) |
Okrem granulácie, miešacie zariadenie sa musí vyhodnotiť riziko segregácie. Nádobové mixéry so zdvíhacími systémami sú uprednostňované pred pevnými V-mixérmi, pretože minimalizujú prenosové kroky a ľahšie sa overujú z hľadiska jednotnosti obsahu. V zariadeniach zameraných na zlúčeniny OEB 4/5 musí celá miešacia, lisovacia a nanášacia súprava prebiehať vo vnútri izolátorov alebo pod podtlakom. To posúva kalkuláciu výberu zariadení smerom ku kompaktným, plne integrovaným systémom s overenými rozhraniami na ochranu.
Keď aktívna farmaceutická zložka nesie limit expozície na pracovisku pod 1 µg/m³ (OEB 4 alebo 5), dizajn zariadenia sa presúva od ochrany produktu k ochrane operátora ako dominantnej logike. Stratégia izolácie sa stáva architektonickou chrbticou: každý procesný krok je utesnený a v miestnosti okolo neho je udržiavaný podtlak vzhľadom na priľahlé chodby, zvyčajne s cieľovým rozdielom tlaku aspoň 15 Pa a jednorazovým vzduchotechnickým systémom, ktorý nerecirkuluje do všeobecných priestorov.
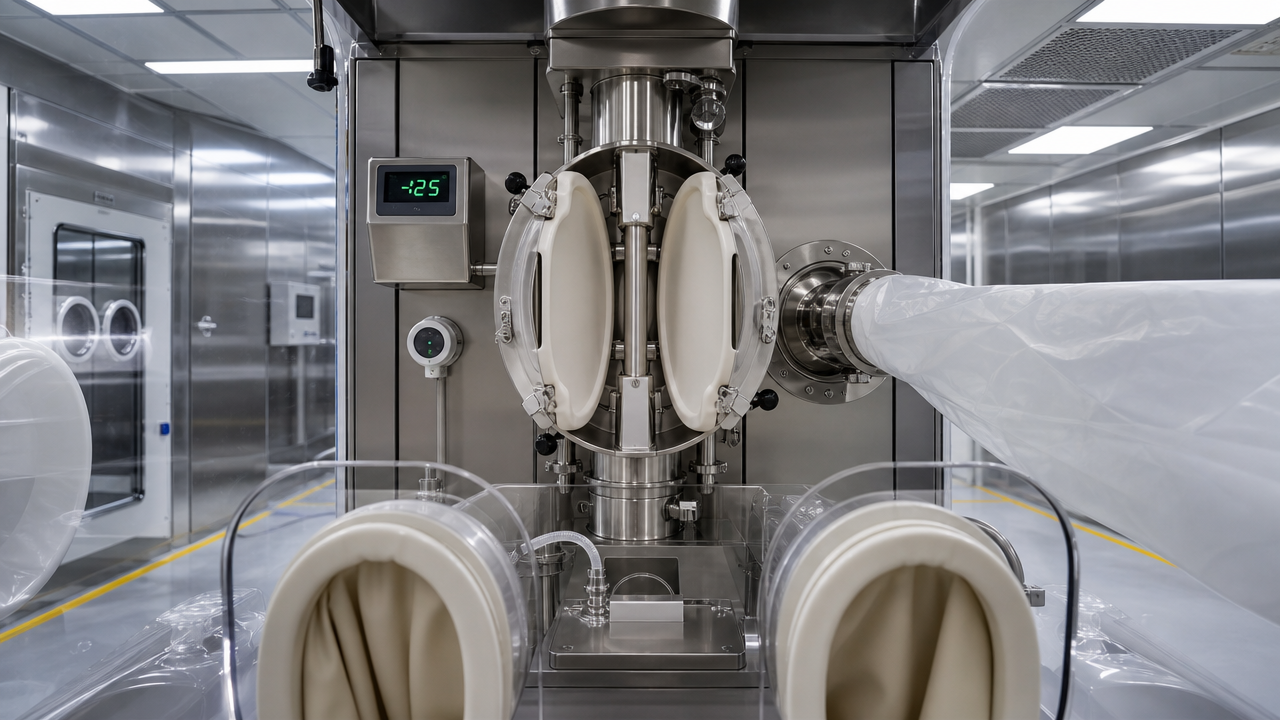
Validovaný delený škrtiaci ventil (SBV) musí počas prenosu materiálu medzi nádobou IBC a vstupom do lisu na tablety dosiahnuť mieru úniku menšiu ako 1 µg/m³. HEPA filtrácia izolátora musí mať hodnotenie H14 s dokumentovaným testom DOP. Nižšie je uvedený minimálny kontrolný zoznam pre balíky zariadení OEB 4/5:
Klasifikácia okolitej miestnosti je stále typicky Stupeň D (ISO 8) v pokoji, ale tlaková kaskáda vnucuje prúdenie vzduchu z hlavného koridoru (atmosférického) do silnej zloženej vzduchovej komory (mínus 7,5 Pa) a potom do procesnej miestnosti (mínus 15 Pa alebo viac), čím sa vytvára nepretržité prúdenie dovnútra, ktoré chráni obsluhu. Moderné dizajny často pridávajú predsieň so vzduchovou sprchou filtrovanou HEPA, aby sa zabránilo úniku častíc počas pohybu materiálu.
Vykurovanie, vetranie a klimatizácia tvoria 40 – 60 % prevádzkových nákladov farmaceutického závodu. Nesprávne nastavenie tlakovej kaskády vedie buď k regulačným pozorovaniam alebo nadmerným účtom za energiu. Príloha 1 EU GMP a aseptické pokyny FDA riadia požadované environmentálne parametre. Pre zariadenia OSD je cieľom zachovať podmienky stupňa D v obývaných spracovateľských priestoroch, ale s prísnejšou kontrolou vlhkosti pre šumivé produkty alebo produkty citlivé na vlhkosť. V tabuľke nižšie sú zhrnuté kritické hodnoty nastavenia HVAC.
| stupňa | Trieda ISO (v pokoji) | Výmena vzduchu za hodinu | Tlakový rozdiel vs. priľahlý nižší stupeň | Limity častíc (≥0,5 µm, v pokoji) | Životné limity (cfu/m³, operatívne) |
|---|---|---|---|---|---|
| A (pre sterilné) | 5 | Nie je definované (rýchlosť 0,45 m/s) | Neuplatňuje sa | 3 520 | <1 |
| B | 5–7 | 40–60 | 15 Pa až C | 3 520 | 10 |
| C | 7–8 | 20-40 | 12,5 Pa až D | 352 000 | 100 |
| D (štandard OSD) | 8 | 15-20 | 12,5 Pa do neklasifikovaného | 3 520,000 | 200 |
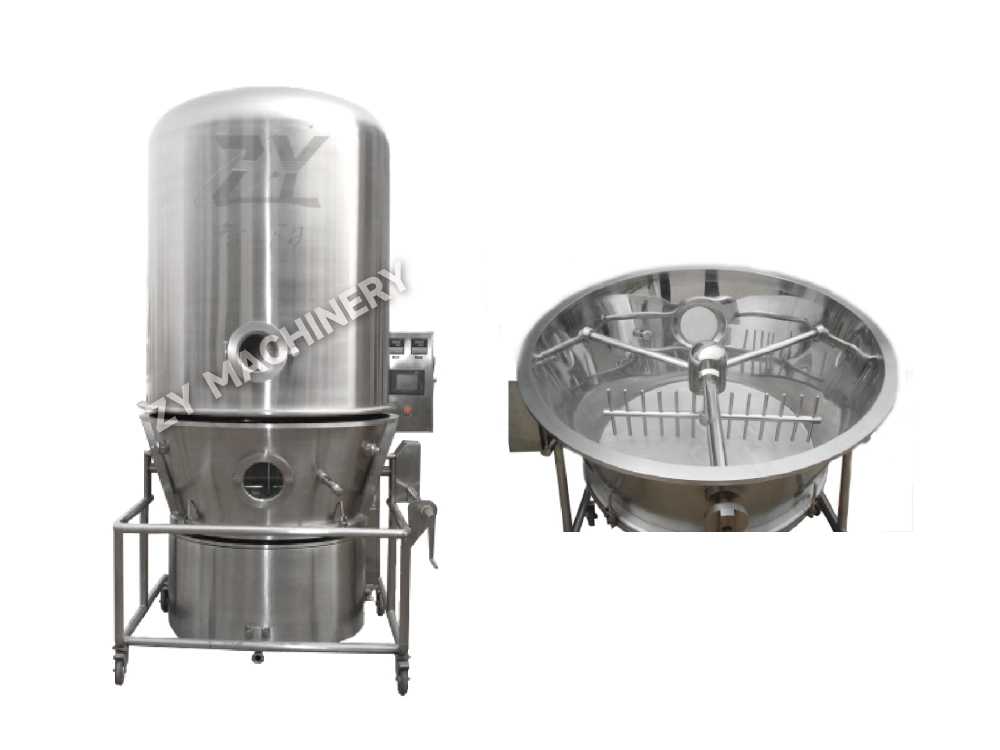
Minimum 12,5 Pa nie je návrh; je to konštrukčná požadovaná hodnota, ktorá sa musí udržiavať počas otvárania dverí a prevádzky zariadenia. Alarmy aktívneho monitorovania a riadenia budovy by sa mali spustiť, keď rozdiel klesne pod 10 Pa. Pre zariadenia s OSD je bežným bodom zlyhania systém odsávania prachu, ktorý musí byť prepojený s napájaním HVAC, aby sa predišlo negatívnym nerovnováham. Keď a sušička s fluidným lôžkom je v režime vyfukovania a odsávania, ovládanie tlaku v miestnosti musí kompenzovať veľký objem odsávania.
Validácia nie je činnosťou po inštalácii; začína vo chvíli, keď je vypracovaná špecifikácia požiadaviek používateľa. Dobre štruktúrovaný URS, ktorý definuje materiál konštrukcie, povrchovú úpravu (Ra ≤ 0,4 µm pre povrchy prichádzajúce do kontaktu s produktom), odtok vody a metódu čistenia predchádza 70 % odchýlok, ktoré sa neskôr objavia počas IQ/OQ. V typickej časovej osi projektu vykonanie dôkladného testu prevzatia z výroby znižuje námahu pri uvádzaní do prevádzky až o 30 % pretože väčšina mechanických a softvérových chýb je vyriešená skôr, ako zariadenie opustí predajňu predajcu.
V prípade zariadení s viacerými produktmi musí hlavný plán validácie zahŕňať stratégiu rozdeľovania, ktorá zoskupuje produkty podľa rozpustnosti a účinnosti, aby sa minimalizoval počet cyklov validácie čistenia. Testovanie riboflavínu a štúdie obnovy tampónov poskytujú základ pre kritériá akceptácie konečného čistenia.
Závod na zelenej lúke postavený pomocou vopred overených modulárnych procesných lyžín môže byť mechanicky dokončený o 3 až 6 mesiacov rýchlejšie ako ekvivalent postavený na tyči, ale počiatočné náklady na inžinierstvo sú zvyčajne o 10 až 15 % vyššie z dôvodu intenzívneho dizajnu prednej časti, ktorý je potrebný na zmrazenie umiestnení potrubí a nástrojov. Táto prémia sa však často získa skorším vstupom na trh: uvedenie generického produktu na trh o štyri mesiace skôr môže získať 8 – 12 % dodatočný podiel na trhu predtým, ako konkurenti znížia ceny. Nižšie uvedené porovnanie používa hypotetické zariadenie OSD s 2 miliardami tabliet za rok.
| Parameter | Modulárne/šmykové | Tradičný stavaný na mieste |
|---|---|---|
| Celkové trvanie projektu (od návrhu po PQ) | 22-28 mesiacov | 28-36 mesiacov |
| Kapitálové výdavky (relatívne) | 10 – 15 % | Základňa |
| Validačné úsilie | 20 – 30 % lower (pre-validated modules) | Úplné overenie stránok od začiatku |
| Budúca škálovateľnosť | Flexibilné; pridajte paralelné lyžiny | Vyžaduje konštrukčné úpravy |
| Variabilita kvality konštrukcie | Nízka (riadená výrobcom) | Vyššie (závisí od lokality) |
| Typická stopa čistých priestorov | 15-20% smaller (optimized piping) | Väčšie kvôli smerovaniu na mieste |
Modulárny prístup okrem času a nákladov zjednodušuje prenos technológií, pretože rovnaký dizajn šmyku možno replikovať vo viacerých geografických oblastiach s minimálnym opakovaným overovaním. Ak sa však očakáva, že sa produktové portfólio do piatich rokov výrazne zmení, tradičná budova so širším rozstupom stĺpov a všeobecnými poklesmi úžitkovej hodnoty môže ponúknuť väčšiu voľnosť pri rekonfigurácii. Konečný výber závisí od istoty produktovodu.
Ďalšia generácia zariadení OSD sa nebude spoliehať na pravidelné odoberanie vzoriek na uvoľnenie kvality. Senzory procesnej analytickej technológie – sondy NIR namontované v mixéroch a sušičkách, analyzátory veľkosti častíc na výtlakoch granulátorov – umožňujú monitorovanie kritických atribútov kvality v reálnom čase. Pri integrácii s Manufacturing Execution System cez dátové diaľnice OPC UA môžu tieto signály poskytnúť opodstatnenie pre uvoľnenie v reálnom čase, čím sa eliminujú dni karanténneho skladovania. Závod pripravený na digitálne vysielanie vyžaduje nasledujúce integračné body navrhnuté od prvého dňa:
Regulačné úrady očakávajú, že elektronická evidencia nahradí papierové knihy jázd, no zároveň očakávajú, že systém je overený na odhalenie manipulácie s údajmi. Zahrnutie PAT a digitálnej integrácie do počiatočného plánu validácie V-modelu stojí približne 12 % z celkového rozpočtu na kontrolu projektu, ale znižuje priebežné náklady na dohľad nad kvalitou približne o 20 % ročne prostredníctvom zníženia počtu hodín laboratórneho testovania a kontroly záznamov šarží. Zariadenia navrhnuté bez digitálnej pripravenosti sa počas prvého rozšírenia ocitnú pri dodatočnom vybavení za trojnásobok pôvodných nákladov
Chcete zostať v obraze?
Kontaktujte nás prostredníctvom nižšie uvedenej e-mailovej adresy.
Nebojte sa spamu. Aj my to nenávidíme!
Mobilný klient
Video účet
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID služby WeChat
Autorské práva 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Všetky práva vyhradené  Výrobca zariadenia na perorálne dávkovanie tuhej látky