




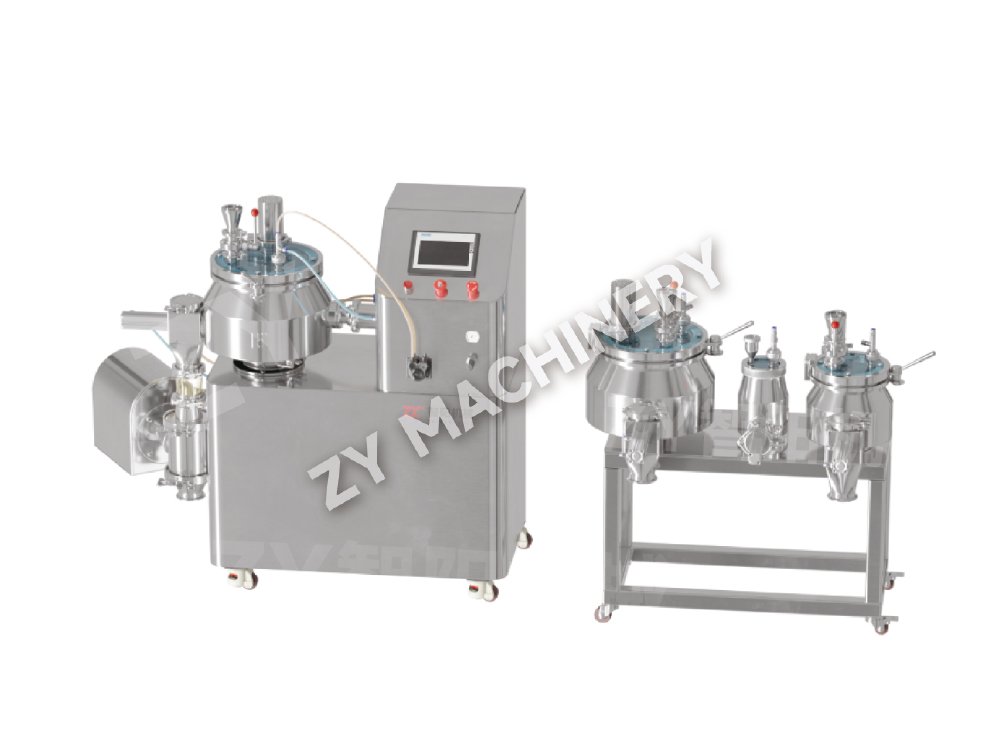
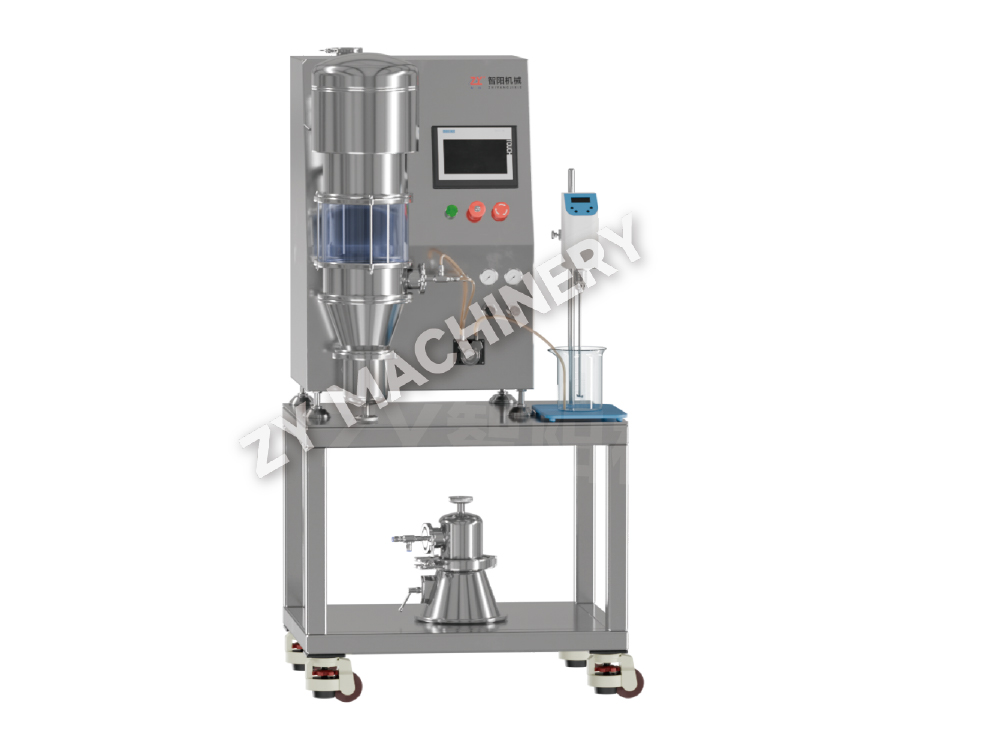
Laboratórny prístroj na mokrú granuláciu s výmennými miskami pre výskum a vývoj GHL
Laboratórny stroj na mokrú granuláciu s vymeniteľnou misou GHL R&D je ur.....

Jediná chyba uzáveru môže spôsobiť úplné odmietnutie šarže, čo bude stáť 50 000 USD alebo viac v strate materiálu a strate výrobného času. Chyby tabliet sú zriedkavo izolované – zvyčajne signalizujú interakciu medzi návrhom receptúry, nastavením zariadenia a procesnými parametrami. Ošetrenie každého defektu ako samostatného problému vedie k opakovanému riešeniu problémov. Namiesto toho najúspešnejšie organizácie mapujú defekty späť do troch vzájomne prepojených základných kategórií: formulácia (zloženie a fyzikálne vlastnosti granulátu), vybavenie (stav lisu, geometria nástrojov, zvyšky čistenia) a proces (profil kompresnej sily, rýchlosť, zotrvanie pred stlačením).

Napríklad uzatváranie a laminovanie často vedie k prebytku jemných častíc v granuláte, ale tieto jemné častice môžu byť výsledkom príliš agresívneho kroku suchej granulácie alebo profilu sušenia, ktorý zanecháva povrch krehký. Na druhej strane lepenie môže pochádzať z nedostatku maziva, ale skutočným spúšťačom môže byť kolísanie zvyškov čistého na mieste (CIP), ktoré upravuje trenie dierovacej plochy. Najlepší farmaceutickí inžinieri vytvárajú matricu na diagnostiku defektov, ktorá spája premenné formulácie, ako je obsah vlhkosti (optimálny rozsah 1,5 – 3,0 % pre väčšinu formulácií s okamžitým uvoľňovaním), typ a koncentrácia maziva a veľkosť častíc API s konkrétnym pozorovaným defektom. Pri vlhkosti nižšej ako 1,5 % sa riziko zaviečkovania dramaticky zvyšuje, pretože granulám chýba plasticita na vytvorenie silných medzikusových väzieb. Nad 5% sa lepenie stáva takmer nevyhnutným bez predhrievania alebo odvlhčovania kompresných sád.
Tento článok prechádza od všeobecných princípov k špecifickým kategóriám defektov, potom k úlohe metódy granulácie, škálovania a pokročilého monitorovania. Každé odporúčanie je založené na merateľných prahových hodnotách a prispôsobeniach špecifických pre zariadenie, takže môžete prejsť od diagnostiky ku korekcii za jednu zmenu.
Uzáver je horizontálne oddelenie vrchnej (alebo spodnej časti) tabletu od hlavného tela; laminácia je podobná zlomenina, ktorá sa môže objaviť kdekoľvek pozdĺž horizontálnej osi. Oba defekty naznačujú slabé spojenie medzi vrstvami vytvorenými počas kompresie. Primárne pohony spadajú do štyroch vedier: príliš veľa jemných častíc v granuláte, nadmerné mazivo, nedostatočné spojivo a nesprávne nastavenie kompresie. The miešacie zariadenie používané na miešanie lubrikantov nastavuje scénu: ak stearát horečnatý príliš silno poťahuje častice v dôsledku premiešania alebo nesprávnych šmykových podmienok, dokonca aj 0,5% zvýšenie nad nominálne 1,0% w/w môže znížiť tvrdosť tablety o 30–40%. Predbežné zmiešanie maziva s malým množstvom jemných častíc pred pridaním do hlavnej hmoty môže znížiť tento efekt prekrytia bez zníženia celkového množstva maziva.
Pokiaľ ide o kompresiu, predkompresná sila pod 5 kN často nedokáže vytlačiť dostatok vzduchu z matrice pred hlavným stlačením. Zachytený vzduch sa potom po vysunutí roztiahne a spôsobí uzáver. Predkompresné nastavenie 8–12 kN v kombinácii s hlavnou lisovacou silou 15–25 kN (pre typickú 200-mg tabletu s tvrdosťou 7–10 kp) výrazne znižuje zakrytie. Dôležitá je aj rýchlosť lisovania: pri rýchlostiach nad 60 otáčok za minútu na rotačnom lise klesá čas kontaktu medzi razníkom a granulátom, čo môže viesť k neúplnej tvorbe spoja. Zníženie rýchlosti na 30–45 otáčok za minútu pri zachovaní predbežnej kompresie často problém vyrieši bez preformulovania.
| Príčina | Symptóm | Nápravné opatrenie (s prahovou hodnotou) |
|---|---|---|
| Nadmerné jemné častice (>25 % pod 75 μm) | Laminovanie pri nízkej tvrdosti | Zvýšte hustotu granúl pomocou času mokrého hmotovania alebo použitia sušenie vo fluidnej vrstve na zadržiavanie jemných častíc v aglomerátoch |
| Nízka vlhkosť (<1,5 % w/w) | Krehký uzáver pri vyhadzovaní | Upravte koncový bod sušenia na 2,0–2,5 % LOD; zvážte úpravu po sušení v uzavretých nádobách |
| Nadmerné mazivo (>2% MgSt) | Slabá čiapočka s lesklým lomom | Znížte MgSt na 0,75–1,0 %; zmeniť postupnosť miešania; prejsť na stearylfumarát sodný, ak hydrofóbny účinok pretrváva |
| Nedostatočná predkompresia | Uzavretie vzduchu pri vysokej rýchlosti | Predbežné stlačenie nastavte na 30 % hlavnej sily; overiť čas zotrvania >50 ms |
Bežnou mylnou predstavou je, že samotné zvýšenie hlavnej kompresnej sily môže opraviť uzáver. V skutočnosti môže nadmerné stlačenie (nad 30 kN pre štandardný konkávny razník) vyvolať elastické zotavovacie napätia, ktoré zhoršujú uzáver. Lepším prístupom je vytvorenie profilu zhutnenia: stláčajte vzorku granulátu pri zvyšujúcej sa sile a pri každej sile zmerajte tendenciu výslednej tablety uzatvárať vrchnák; „sweet spot“ je najnižšia sila, ktorá dosahuje cieľovú tvrdosť bez zavádzania laminácie.
K lepeniu dochádza, keď sa granulát prilepí na čelo raznice a zanechá drsný povrch tablety s jamkami; vyberanie je viac lokalizovaná forma, kde materiál vypĺňa raziace alebo raziace vybrania. Dva najbežnejšie spúšťače sú vlhkosť nad 3,5 % a nedostatočné mazanie. Ale je tu menej zrejmý tretí faktor: mikroskopická drsnosť na čelných plochách razníkov spôsobená opakovanými čistiacimi cyklami. Pri čistení razidla abrazívnymi médiami alebo agresívnymi chemikáliami dochádza k degradácii jeho povrchovej úpravy a aj správne namazaný granulát sa môže začať lepiť. Zariadenia, ktoré denne menia viacero produktov, často zaznamenávajú prudký nárast sťažností, ktoré možno vysledovať od opotrebovania razníka, nie od posunu formulácie.
Z procesného hľadiska je krok sušenia vašou prvou pákou. In vákuové sušenie vlhkosť sa môže medzi hornou a spodnou časťou podnosu líšiť o 0,5 %, ak je rýchlosť vákua príliš vysoká. Pomalé stúpanie (10–15 minút do úplného vákua) vyrovnáva gradient. V prípade vlhkej granulácie sa zamerajte na LOD 2,0 – 3,0 %, pokiaľ formulácia nie je hygroskopická; v takom prípade zvážte krok miešania po sušení s 0,5% koloidným oxidom kremičitým na odstránenie povrchovej vlhkosti.

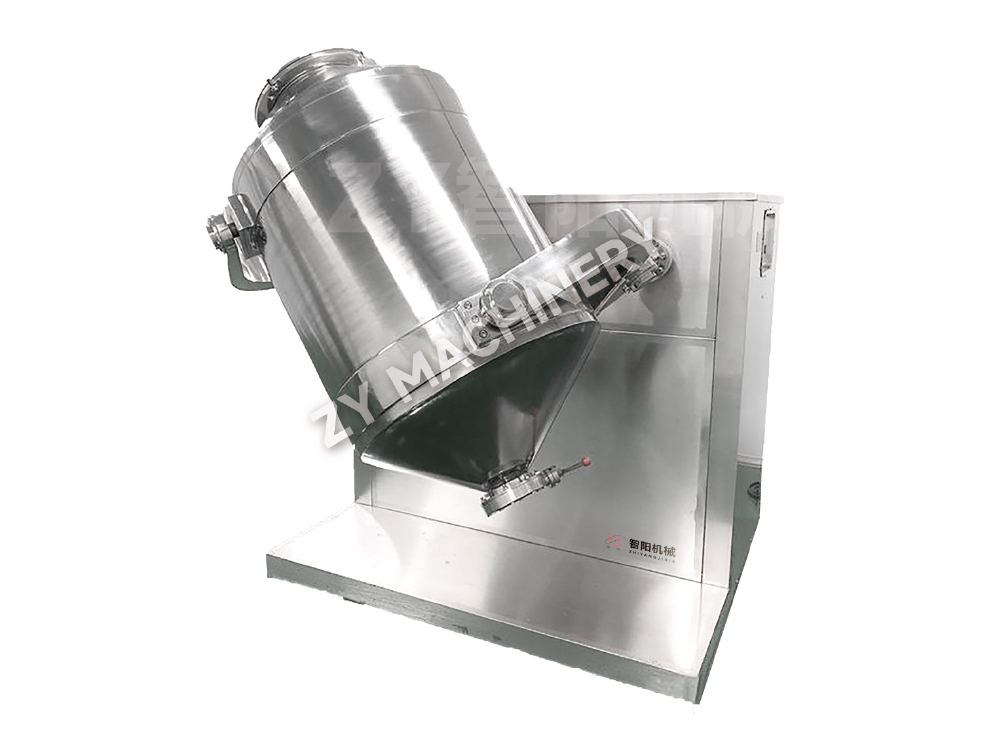
Výber a množstvo maziva sú rovnako dôležité. Pri lepení môže byť účinná koncentrácia mazania oveľa nižšia, ako uvádza karta so vzorcom, ak dizajn mixéra zanecháva mŕtve zóny. V-mixér alebo zásobníkový mixér so zosilňovacou tyčou používaný pri 200 – 300 ot./min počas 3 – 5 minút dosahuje lepšie pokrytie ako obyčajné bubnovanie bez zosilnenia. The Mixér typu V je obzvlášť účinný pre nízkodávkové API, kde distribúcia maziva musí byť bezchybná. V prípade formulácií, kde MgSt spôsobuje spomalenie rozpúšťania, PEG 6000 v 1–2 % často eliminuje lepenie, zatiaľ čo dezintegráciu udržuje v medziach USP.
Po nalepení sa zobrazí rýchly kontrolný zoznam:
Odlamovanie sa týka malých kúskov, ktoré sa oddeľujú od okraja tablety, často po potiahnutí alebo balení. Silne koreluje s nízkou tvrdosťou okrajov tablety a zlou priľnavosťou filmového poťahu. Tablety s lámavou silou pod 5 kp a vysokou drobivosťou (>0,8 % v štandardnom drviči) sú hlavnými kandidátmi. Praskanie sa javí ako praskliny na povrchu tablety alebo vo vnútri obalu, zatiaľ čo odlupovanie je oddelenie poťahovej vrstvy od jadra.
Aby sa zabránilo odštiepeniu, jadro musí mať dostatočnú mechanickú pevnosť na ráfiku. A granulačný proces ktorý poskytuje úzku distribúciu veľkosti častíc s nízkou jemnosťou minimalizuje nekonzistentnosť pri plnení matrice, ktorá vytvára slabé okraje. Dôležitá je aj konštrukcia nástroja: hlboký konkávny profil razidla sústreďuje napätie na tenkom okraji; prechod na plytkú konkávnu alebo skosenú hranu môže zvýšiť integritu hrany o 25 % alebo viac v komerčných prevádzkach. V prípade tabliet potiahnutých filmom sa musí rýchlosť poťahovacej misky nastaviť tak, aby sa tablety počas fázy rozprašovania nekaskádovali príliš agresívne, pretože kolízie hrán pri vysokej rýchlosti iniciujú mikrotrhliny, ktoré sa neskôr stanú viditeľnými trieskami.
Výber povlakového polyméru priamo ovplyvňuje praskanie a odlupovanie. Porovnanie bežných polymérov je uvedené nižšie.
| Polymér | Kľúčová vlastnosť | Typické riziko defektu | Odporúčaná úprava |
|---|---|---|---|
| HPMC (hydroxypropylmetylcelulóza) | Dobrá priľnavosť, nízka priepustnosť kyslíka | Praskanie pri vysokej vlhkosti | Pridajte 10–15 % PEG 400 ako zmäkčovadlo |
| PVA (polyvinylalkohol) | Vynikajúca flexibilita, lesklý povrch | Lepenie na panvici pri vysokej rýchlosti striekania | Zvýšte teplotu privádzaného vzduchu o 5 °C |
| etylcelulóza (EC) | Riadené uvoľňovanie, krehký film | Odlupovanie, ak zmäkčovadlo <20 % | Použite trietylcitrát v množstve 20 – 25 % |
Keď sa praskanie objaví krátko po potiahnutí, častou hlavnou príčinou je zvyšková vlhkosť z procesu poťahovania, ktorá migruje do jadra a spôsobuje zmenu rozmerov. Tento efekt znižuje predhriatie lôžka tablety na 40–45 °C počas 10 minút pred nástrekom a udržiavanie teploty produktu na 38–42 °C počas poťahovania.
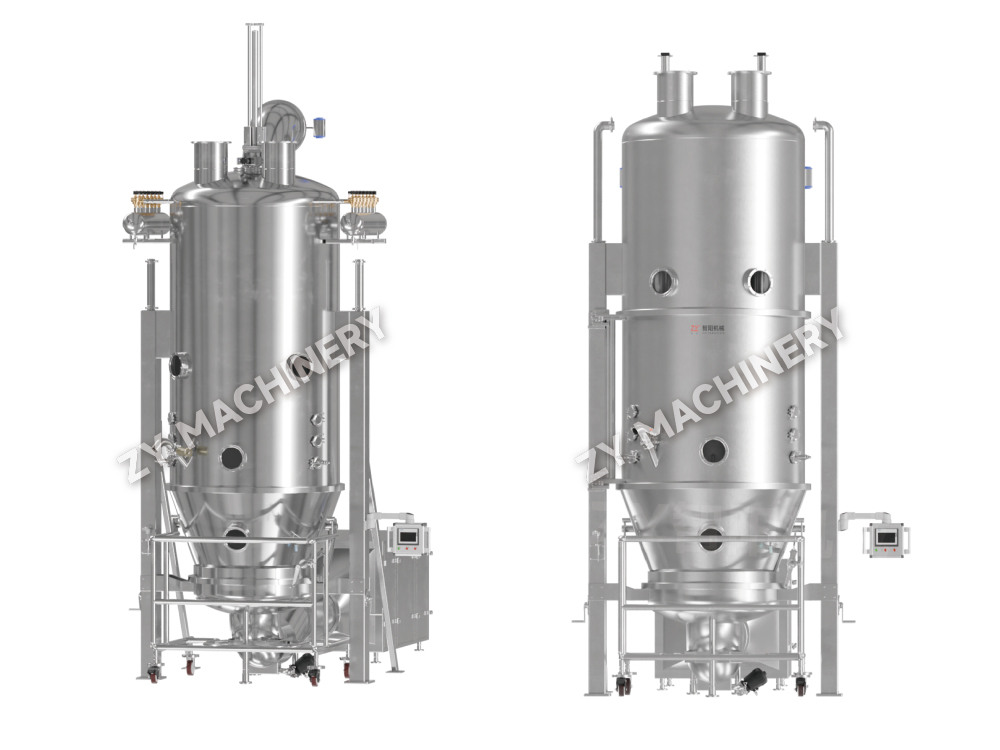
Granulačná technika vtlačí do každej šarže defektný „odtlačok prsta“. Vlhkou granuláciou vznikajú granuly s vyššou vnútornou pórovitosťou a oblejšími tvarmi, ktoré sú vo všeobecnosti dobre kompaktné, ale sú citlivé na vlhkosť. Suchá granulácia (zhutňovanie valcom) vytvára pásiky, ktoré sa melú na nepravidelné, husté úlomky bohaté na jemné častice; tieto granuly sú krehké a často spôsobujú lamináciu, pokiaľ sa nepoužije opatrný krok opätovného spájania. Granulácia vo fluidnom lôžku poskytuje nízkohustotné, vysoko sférické aglomeráty s vynikajúcim prietokom, ale občas slabou medzičasticovou väzbou, pretože nízka objemová hustota znižuje kontaktné body pri lisovaní.
Nižšie uvedená tabuľka sumarizuje náchylnosť každej metódy na chyby.
| Granulačná metóda | Morfológia častíc | Vysoko rizikové defekty | Zmierňujúci prístup |
|---|---|---|---|
| Mokrý vysoký strih | Hustá, zaoblená, široká distribúcia veľkosti častíc | Lepenie, ak je premočené; zakrytie, ak je nedostatočne vysušené | Kontrolná LOD na 2,5 % ± 0,3 % |
| Fluid-bed | Nízka hustota, vysoko sférická, rovnomerná | Laminovanie pri vysokej rýchlosti; nízka tvrdosť | Zvýšte hlavnú kompresnú silu o 15 % |
| Suché (zhutňovanie valcom) | Nepravidelná, uhlová frakcia s vysokou jemnosťou | Laminovanie, zakrytie, variácia hmotnosti | Po mletí použite druhý krok miešania; pridajte 1–2 % suchého spojiva ako PVP |
Voľba správneho granulačného zariadenia môže týmto defektom predchádzať. Ak je formulácia citlivá na teplo a vlhkosť, je logickou voľbou suchá granulácia pomocou valcového zhutňovania, ale zariadenie musí obsahovať viacsitový mlecí systém, ktorý recykluje iba kontrolovanú časť jemných častíc späť do stupňa zhutňovania. Naopak, pre formulácie, kde je prvoradá kompaktibilita, nasleduje mokrý granulátor s vysokým strihom sušenie vo fluidnej vrstve vytvára granule s ideálnou rovnováhou pevnosti a stlačiteľnosti. Schopnosť nastaviť rýchlosť obežného kolesa a čas mokrého hutnenia je nevyhnutná pre vyladenie pórovitosti granúl, ktorá zabraňuje laminácii.
Chyby, ktoré odstránite pri vývoji v laboratóriu, sa často znova objavia počas zväčšovania, a to z predvídateľného dôvodu: čas kontaktu s kompresiou, konzistencia výplne formy a vystavenie sa prostrediu sa mení s rastom zariadenia. Laboratórny lis bežiaci rýchlosťou 8 000 tabliet za hodinu s 10 mm plochým razníkom má takmer trikrát dlhšiu dobu zotrvania ako produkčný lis s rýchlosťou 100 000 tabliet za hodinu s tými istými nástrojmi. Toto skrátenie doby zotrvania priamo zvyšuje riziko obmedzenia a kolísania hmotnosti.
Ak chcete zachovať bezchybný výkon naprieč váhami, postupujte podľa tohto päťstupňového overovacieho protokolu:
Environmentálna kontrola sa tiež stáva kritickou vo veľkom rozsahu. 50 kg nádoba na granulát uložená v neklimatizovanej chodbe dokáže cez noc nabrať 0,5 % vlhkosti, čo je dosť na to, aby vtlačilo hraničnú formuláciu do lepiacej oblasti. Nevyhnutné sú uzavreté nádoby a krátky čas zdržania (menej ako 8 hodín) medzi granuláciou a lisovaním.
Reaktívne riešenie problémov ustupuje in-line procesnej analytickej technológii (PAT). Blízko infračervené (NIR) sondy namontované na lise dokážu odhaliť zmeny hustoty tabliet každých 20-30 ms, pričom identifikujú rozvíjajúci sa trend uzatvárania dlho predtým, ako sa objaví vizuálna chyba. Ramanova spektroskopia, integrovaná do vyhadzovacieho žľabu, overuje polymorfnú formu a dokáže detekovať jemné zmeny v kryštalinite API, ktoré predchádzajú lepeniu. V jednom publikovanom prípade výrobca po nainštalovaní systému NIR, ktorý poskytoval spätnú väzbu v reálnom čase na automatickú úpravu sily pred stlačením, znížil počet zmetkov súvisiacich s uzatváraním o 62 %.
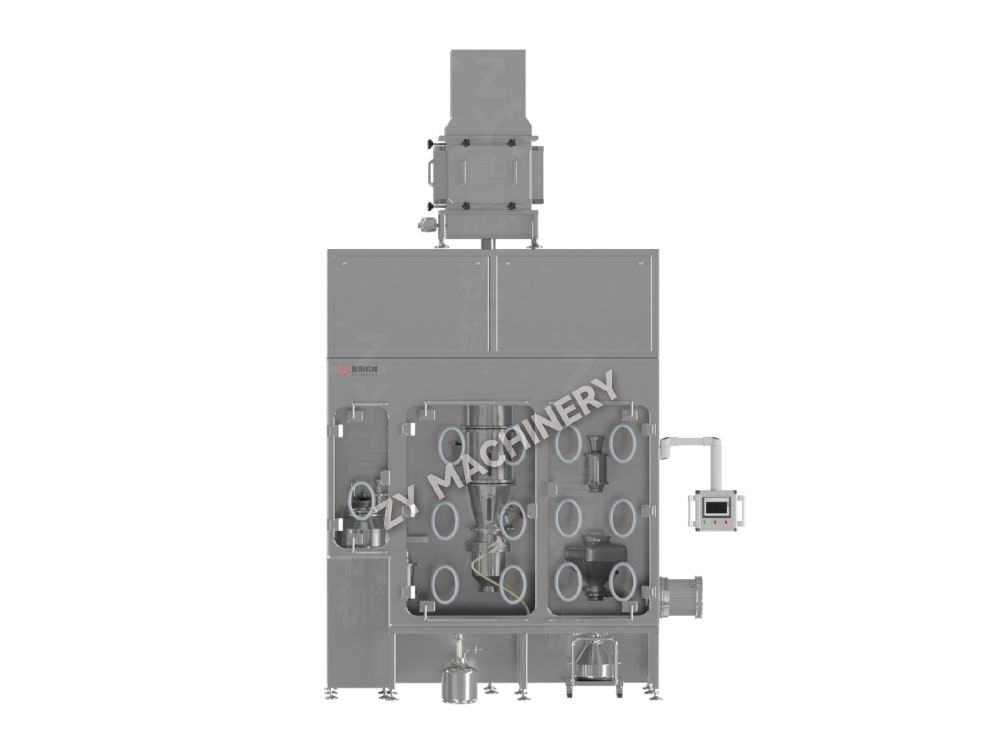
Vylepšenia na strane vybavenia sú rovnako transformačné. Vysoko účinné alebo cytotoxické formulácie spracované v zadržiavacie systémy čeliť jedinečným rizikám defektov: akumulácia statického náboja vo vnútri izolátorov ťahá jemné častice preč z matrice, čo spôsobuje variabilitu hmotnosti; kolísanie vlhkosti v utesnenom kontajnmente môže vytvoriť podmienky pre lepkavý granulát, ktorý zostane nepovšimnutý, kým sa neobjavia defekty. Moderné konštrukcie izolátorov obsahujú aktívnu reguláciu vlhkosti a ionizačné tyče, ktoré neutralizujú statickú elektrinu a minimalizujú tieto problémy.
Systémy CIP (clean-in-place) pre zásobníky a lisy teraz zohrávajú priamu úlohu pri prevencii defektov. Nedôsledné ručné umývanie zanecháva stopy povrchovo aktívnych látok alebo zvyškov kovov; jedna zle vypláchnutá nádoba môže spôsobiť prilepenie celej šarže zmenou povrchovej energie razníka. Automatizované pomocné čistiace zariadenia poskytuje overený, opakovateľný čistiaci cyklus s monitorovaním vodivosti konečného plákania, čím zaisťuje, že žiadne zvyšky nemigrujú do ďalšej šarže. Toto je obzvlášť dôležité pre zmluvných výrobcov, ktorí často menia produkty.
Odstránenie defektov tabliet nie je o nájdení jedinej „nápravy“ – ide o vybudovanie systému, ktorý koreluje formuláciu, vybavenie a spracovávané údaje do prediktívneho modelu. Keď sa objaví nový trend uzatvárania, inžinier, ktorý ho dokáže vysledovať späť k 0,2 % zmene v rovnomernosti maziva alebo k posunu rýchlosti lisu o 5 otáčok za minútu, je ten, kto to vyrieši za hodiny, nie týždne. Najodolnejšie operácie štandardizujú protokoly odozvy na defekty okolo kvantifikovaných prahových hodnôt, investujú do granulačného zariadenia, ktoré poskytuje konzistentné vlastnosti častíc, a využívajú monitorovanie v reálnom čase na premenu defektov z prekvapení na kontrolovateľné procesné signály. S nástrojmi a rámcami, ktoré sú tu uvedené, je táto úroveň kontroly úplne na dosah.
Chcete zostať v obraze?
Kontaktujte nás prostredníctvom nižšie uvedenej e-mailovej adresy.
Nebojte sa spamu. Aj my to nenávidíme!
Mobilný klient
Video účet
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID služby WeChat
Autorské práva 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Všetky práva vyhradené  Výrobca zariadenia na perorálne dávkovanie tuhej látky